يُستخدم الفولاذ المجلفن على نطاق واسع في الصناعات التحويلية: من قنوات التكييف والتهوية، إلى الهياكل، والمعدات الزراعية، وألواح السيارات. يُعدّ قطعه عملية إنتاج روتينية وآمنة على آلة مجهزة تجهيزًا صحيحًا، ولكنه يُشكّل خطرًا حقيقيًا على الصحة عند عدم التعامل مع الأبخرة. يتناول هذا الدليل الجوانب الفيزيائية، والأمراض، ومتطلبات سحب الأبخرة التي تُحدّد مسألة السلامة، بالإضافة إلى معايير وتفاصيل صدأ الحواف التي تُحدّد جودة القطع.
ماذا يحدث عندما يصيب الليزر الزنك؟
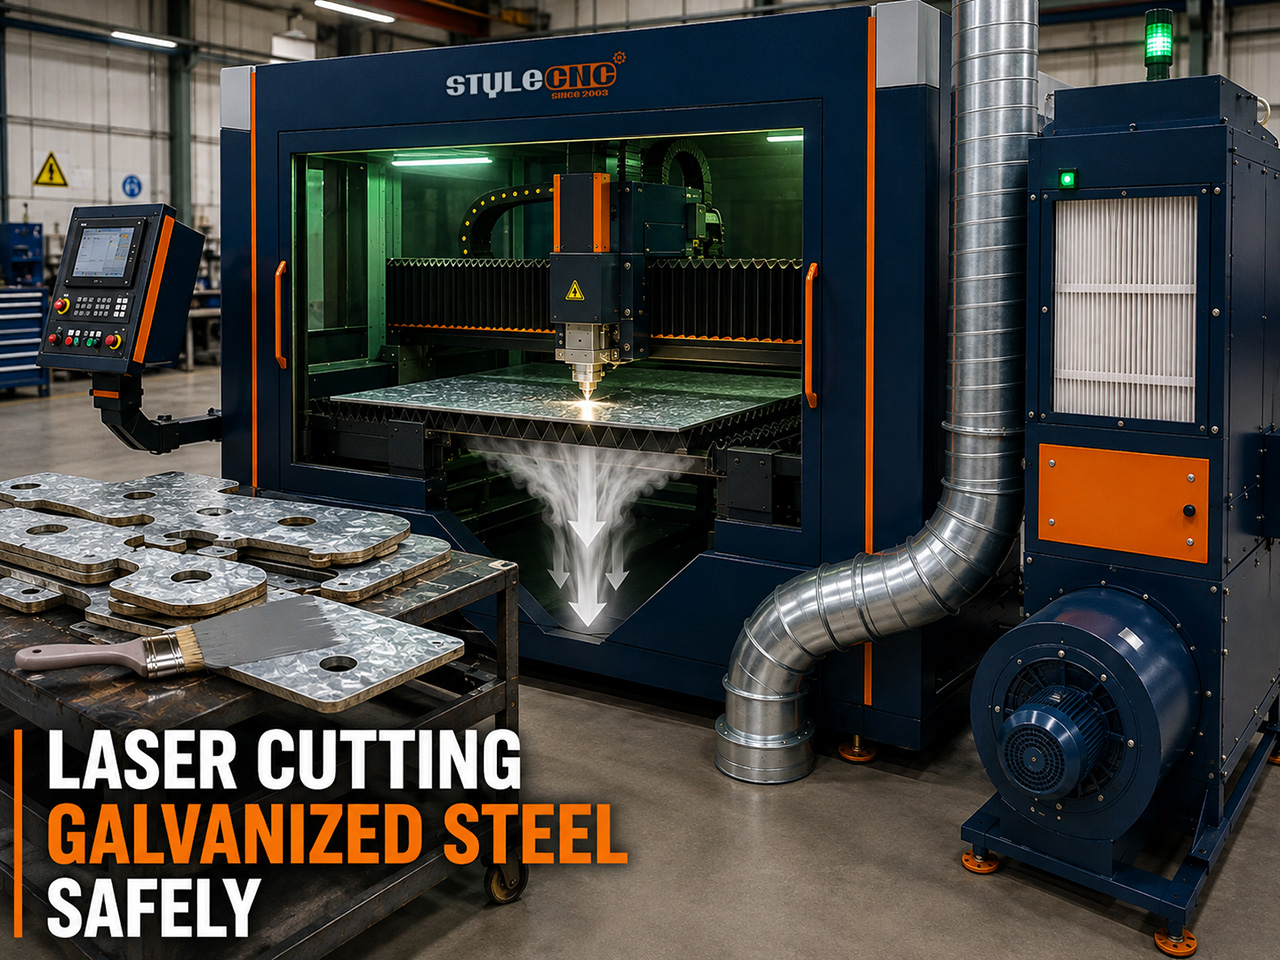
الفولاذ المجلفن هو فولاذ كربوني عادي مغطى بطبقة رقيقة من الزنك، وينفصل المعدنان فور وصول العارضة. يغلي الزنك عند حوالي 907 درجة مئوية، وهي درجة حرارة أقل بكثير من درجة انصهار الفولاذ تمامًا. لذا، قبل بدء عملية القطع، تتبخر الطبقة المحيطة بالشق، وتتفاعل مع الأكسجين، ثم تنفجر على شكل سحابة من جزيئات أكسيد الزنك البيضاء الدقيقة، محمولة على الغاز المساعد، خارجةً من منطقة القطع.
إنّ هذا الدخان هو جوهر مسألة السلامة. يُقطع الفولاذ نفسه كأي فولاذ طري، لكنّ الطلاء المتطاير هو ما يملأ ورشة العمل غير جيدة التهوية بضباب أبيض، مما يُعرّض العامل للخطر. بحلّ مشكلة هذا الدخان، يصبح الجلفنة عملاً روتينياً.
حمى دخان المعادن: الخطر بالاسم
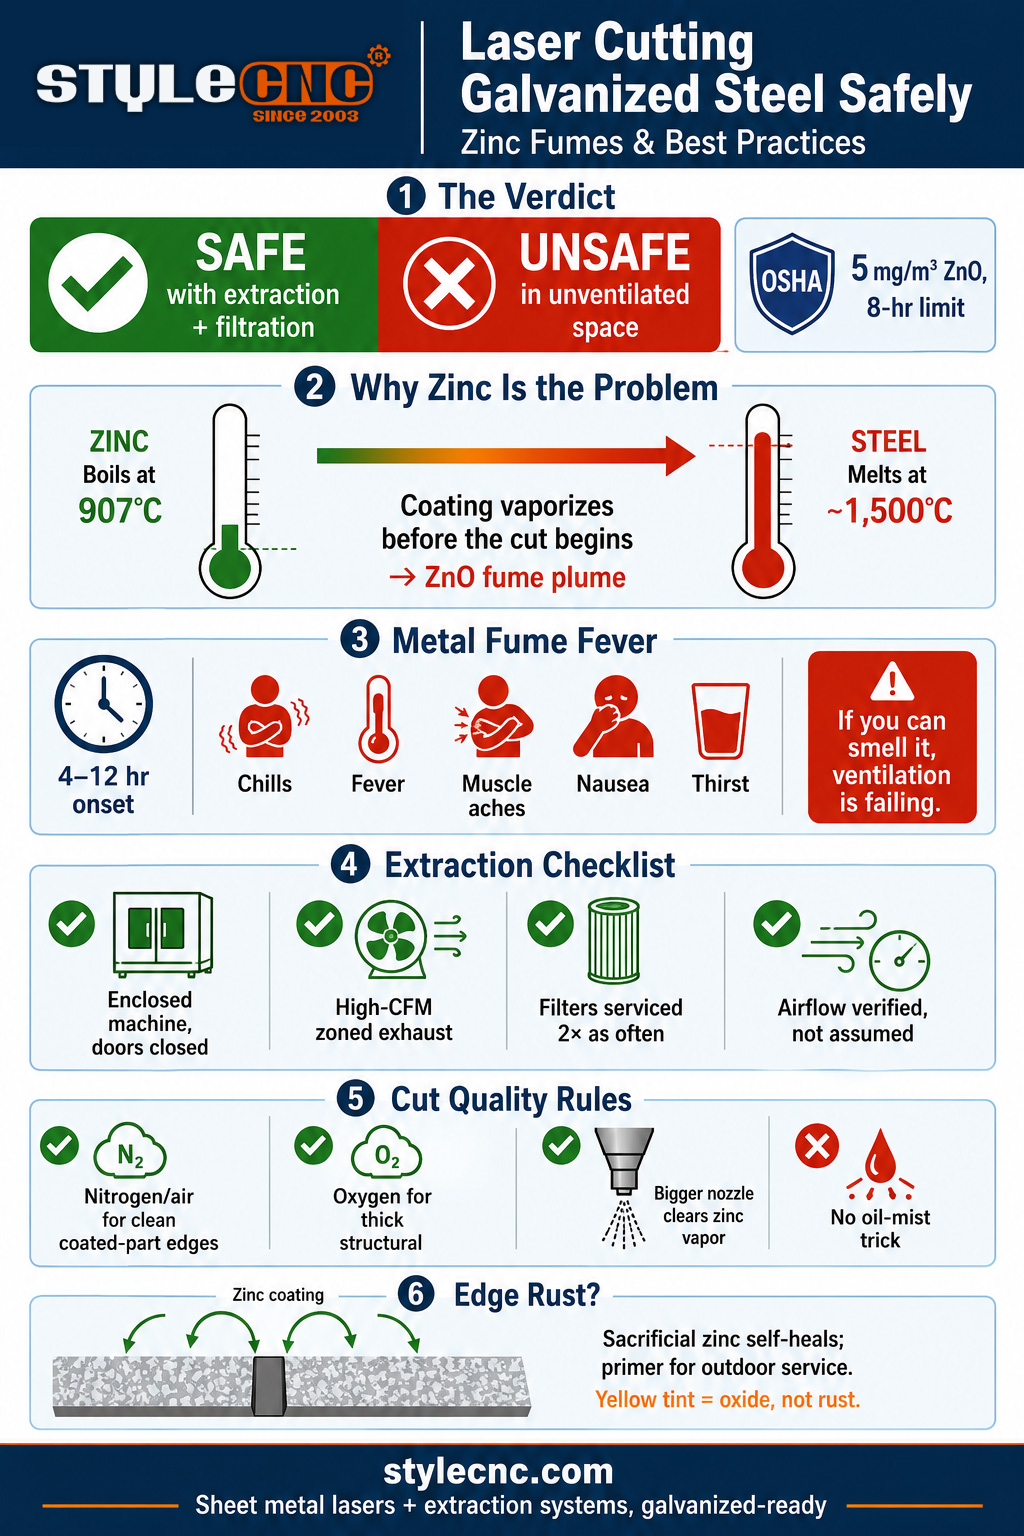
يُسبب استنشاق أبخرة أكسيد الزنك حمى الأبخرة المعدنية، وهي مرض يُطلق عليه عمال اللحام اسم "رعشة الزنك" أو "حمى صباح الاثنين". تظهر الأعراض بعد 4 إلى 12 ساعة من التعرض، وتشمل: قشعريرة، وحمى، وآلام في العضلات، وغثيان، وعطش شديد، وتزول عادةً في غضون يوم تقريبًا. تشير منشورات المعهد الوطني للسلامة والصحة المهنية (NIOSH) إلى عدم وجود آثار طويلة الأمد معروفة من حالات التعرض الفردية، ولكن التعرض المتكرر يرتبط بمشاكل تنفسية مزمنة.
الخط التنظيمي واضح لا لبس فيه: الحد المسموح به للتعرض لأبخرة أكسيد الزنك وفقًا لإدارة السلامة والصحة المهنية (OSHA) هو 5 ملليغرامات لكل متر مكعب كمعدل وسطي على مدار 8 ساعات عمل، وقد حدد المعهد الوطني للسلامة والصحة المهنية (NIOSH) الحد الموصى به نفسه. والترجمة العملية المستخدمة في مختلف قطاعات الصناعة واضحة ومفيدة: إذا شممت رائحة الأبخرة أو رأيت ضبابًا في الهواء، فهذا يعني أن نظام الشفط غير كافٍ، ومن المرجح أن يتم تجاوز الحد المسموح به.
استخلاص الأبخرة: الشرط الذي يحدد الإجابة
تُجمع جميع الإجابات الموثوقة على سؤال السلامة، بدءًا من أدبيات الصحة المهنية وصولًا إلى مصنعي الآلات، على نقطة واحدة: الاستخلاص والترشيح هما العامل الحاسم. قائمة التحقق العملية:
✓ آلة مغلقة، أبواب مغلقةيؤدي وجود حاوية مغلقة إلى تحويل مشكلة الدخان من مشكلة في الغرفة إلى مشكلة في مجرى التهوية. ويُعدّ قطع الهياكل المجلفنة المكشوفة داخل المباني السيناريو الذي يُسبب أمراضًا للعاملين.
✓ نظام عادم عالي التدفق مصمم خصيصًا لحوض الشاحنةتقوم مروحة شفط عالية التدفق وجهاز تجميع الغبار بسحب الدخان إلى أسفل وإخراجه قبل أن يتسرب من داخل الجهاز. ويُعدّ نظام الشفط المُقسّم إلى مناطق أو أجزاء، والذي يُركّز الشفط في موضع القطع، الأنسب للأعمال الثقيلة على المعادن المجلفنة.
✓ خدمة الترشيح تتم وفق جدول زمني متسارعجزيئات أكسيد الزنك دقيقة ولزجة، وتتراكم في المرشحات أسرع بمرتين تقريبًا من غبار الفولاذ الطري. يؤدي انسداد المرشح إلى تحويل النظام المتوافق إلى نظام غير متوافق، لذا يجب أن تكون فترات الفحص لأعمال الجلفنة أقصر من الجدول الزمني لأعمال الفولاذ فقط.
✓ تم التحقق من تدفق الهواء، وليس مجرد افتراض.: اختبار الرائحة والضباب هو الفحص اليومي؛ أما مراقبة الهواء الدورية مقابل حد 5 ملغم/م3 فهي الفحص الرسمي للمتاجر التي تعمل بالجلفنة بكميات كبيرة.
من جانب الآلة، STYLECNC تتكامل أنظمة الليزر مع مروحة شفط وجهاز تجميع الغبار لآلات القطع بالليزر لهذا الواجب تحديداً، و دليل السلامة لقاطع الليزر يغطي هذا القسم قائمة التحقق التشغيلية الكاملة التي تندرج ضمنها عملية التعامل مع الأبخرة.
هناك سبب آخر يجعل عملية الاستخلاص مجدية اقتصاديًا: غبار الزنك موصل للكهرباء ومادة كاشطة. إذا تُرك دون جمع، فإنه يتراكم في لوحات التحكم ويتسبب في تشقق لوحات الدوائر، ويغطي عدسة القطع حتى تتسبب الحرارة الممتصة في تشققها، ويؤدي إلى تآكل مكونات الحركة. إن التعامل مع الأبخرة يحمي الآلة بقدر ما يحمي المشغل.
معايير القطع وغاز المساعدة للصفائح المجلفنة
تعود مشاكل الجودة في الألواح المجلفنة إلى نفس السبب المتمثل في استخدام الزنك منخفض درجة الغليان: تناثر الطلاء قرب خط القطع، ووجود خبث في الأسفل، وتقشر الطلاء على طول الحافة. وتقتصر الإجراءات التصحيحية على مستوى المعايير.
✓ مساعدة الغاز عن طريق النتيجةيُعطي النيتروجين أو الهواء المضغوط حوافًا أنظف وأقل تأكسدًا للأجزاء التي ستكون ظاهرة أو مطلية بالبودرة؛ توقع لونًا أصفرًا مائلًا للبني على السطح المقطوع. أما الأكسجين فيقطع الصفائح السميكة بسرعة أكبر وبتكلفة أقل، لكن على حساب حواف أكثر تأكسدًا. كلا الطريقتين مناسبتان؛ اختر بناءً على عملية تصنيع الجزء التالية.
✓ فوهة أكبر لحمل البخار: فوهات يتراوح قطرها بين 1.5 و 2.5 مم، وتزداد حجمها مع زيادة السماكة، تعمل على تحريك حجم الغاز اللازم لإزالة بخار الزنك من الشق قبل أن يترسب مرة أخرى على شكل رذاذ وخبث.
✓ السرعة حليفككلما زادت قوة القطع وسرعته، قلّ وقت انتشار الحرارة، مما يقلل بشكل مباشر من تقشر الزنك وحافة الطلاء المحترقة. لذا، فإن القطع السريع والدقيق أفضل من القطع البطيء والدقيق على هذه المادة.
✗ تجنب حيلة رذاذ الزيتيلجأ بعض المشغلين إلى رش الزيت على الصفيحة لمنع التصاق رذاذ الزيت. هذه الطريقة فعالة في منع التصاق الرذاذ، لكنها تتسبب في ارتداد اللهب في أماكن أخرى، مما يزيد من الدخان ويلوث العدسة. يُمكن حل المشكلة نفسها بشكل كامل باستخدام إعدادات الغاز المناسبة وفوهات جيدة.
هل تصدأ الحواف المجلفنة المقطوعة بالليزر؟
الحافة المقطوعة عبارة عن فولاذ مكشوف حيث أزال الشعاع الطلاء، ولكن هناك عاملان يحميانها. يتآكل الزنك بشكل تضحوي، لذا فإن الطلاء المحيط السليم يحمي الشريط المكشوف الضيق كيميائيًا كهربائيًا، مما يُصلح خط القطع جزئيًا. بالنسبة للتطبيقات الداخلية والمحمية، عادةً ما تعمل الحافة بشكل جيد بعد القطع، واللون الأصفر المائل للبني الناتج عن الأكسيد هو لون تجميلي وليس علامة على وجود عطل.
للاستخدام الخارجي أو البحري أو في بيئات عالية الرطوبة، يُنصح باستعادة طبقة الحماية: دهن أو رش طبقة أساس غنية بالزنك على الحواف المقطوعة، أو تحديد عملية ترميم لاحقة للقطع ضمن إجراءات التشطيب. أما الأجزاء المُخصصة للطلاء المسحوق، فتستعيد حمايتها من نظام الطلاء نفسه، مما يُعزز أهمية استخدام النيتروجين أو الهواء النظيف في أعمال الطلاء.
الإعداد الأمثل للآلة لأعمال الجلفنة
تُعتبر الصفائح المجلفنة مجالاً أساسياً لـ قطع الليزر الصفائح المعدنية الفئة: منصات ليزر الألياف المغلقة ذات السماكة المتوسطة إلى الرقيقة، حيث توجد قنوات التهوية، والعلب، ولوحات التحكم، والمجهزة بدائرة العادم والترشيح التي تضمن أعلى معايير السلامة. أرسل STYLECNC قم بتجميع أجهزة القياس الخاصة بك، والحجم الشهري، وحالة تهوية الورشة للحصول على تكوين يغطي كلاً من جودة القطع وجودة الهواء في إنتاج الجلفنة.
الأسئلة الشائعة
هل يمكنك قطع الفولاذ المجلفن بالليزر؟
نعم، بشكل روتيني. تُستخدم ليزرات الألياف لقطع الصفائح المجلفنة في عمليات الإنتاج في مجالات التكييف والتهوية، وتصنيع الهياكل، والسيارات، والزراعة. يتم قطع الركيزة الفولاذية كما هو الحال مع الفولاذ الطري العادي؛ أما طبقة الزنك فهي العامل المُعقّد، حيث تتبخر مُنتجةً أبخرة أكسيد الزنك التي يجب شفطها بواسطة نظام سحب الهواء في الآلة. في الآلات المغلقة المزودة بنظام سحب هواء فعال، يُعدّ هذا إجراءً روتينياً. أما بدون نظام سحب الهواء، فهي المادة الوحيدة الشائعة التي قد تُسبب مرضاً حقيقياً للمشغل.
ما تأثير أبخرة الزنك عليك؟
يُسبب استنشاق أكسيد الزنك حمى الأبخرة المعدنية: قشعريرة، وحمى، وآلام في العضلات، وغثيان، وعطش شديد، تظهر أعراضها بعد 4 إلى 12 ساعة من التعرض، وتزول في غضون يوم تقريبًا. تشير منشورات المعهد الوطني للسلامة والصحة المهنية (NIOSH) إلى عدم وجود أضرار طويلة الأمد معروفة من التعرض لمرة واحدة، ولكن التعرض المتكرر يرتبط بمشاكل تنفسية مزمنة. يبلغ الحد الأقصى للتعرض المسموح به من قِبل إدارة السلامة والصحة المهنية (OSHA) 5 ملغم/م³ من أبخرة أكسيد الزنك، محسوبًا على مدى 8 ساعات، والقاعدة العملية أكثر صرامة: إذا شممتَ رائحته، فغيّر نظام التهوية.
ما هو أفضل غاز مساعد للفولاذ المجلفن؟
اختر نوع اللحام المناسب حسب استخدام القطعة. يوفر النيتروجين أو الهواء المضغوط عالي الضغط حافةً أنظف مع أقل قدر من الأكسدة، وهو الخيار الأمثل للأجزاء الظاهرة وأي شيء سيُطلى بالبودرة؛ واللون الأصفر المائل للبني الذي يتركه طبيعي. أما الأكسجين فيقطع الفولاذ المجلفن السميك بسرعة أكبر وبتكلفة أقل، ولكنه يترك حافةً أكثر تأكسدًا، وهو مناسب للأعمال الإنشائية. في كلتا الحالتين، استخدم فوهة أكبر من تلك التي يحتاجها الفولاذ العادي، لأن إزالة بخار الزنك هي ما يمنع تناثر المعدن وتكوّن الخبث.
هل تصدأ الحواف المجلفنة المقطوعة بالليزر؟
أبطأ مما يوحي به مظهر الحافة الفولاذية المكشوفة. يحمي الزنك بشكل تضحوي، لذا فإن الطبقة السليمة بجانب القطع تحمي الشريط المكشوف الضيق كيميائيًا كهربائيًا، وعادةً ما تعمل الأجزاء الداخلية أو المحمية بشكل جيد بعد القطع. أما في حالة الاستخدام الخارجي أو في بيئة رطبة، فيُنصح بترميم حواف القطع باستخدام طبقة أساسية غنية بالزنك أو الاعتماد على نظام الطلاء اللاحق. يُعدّ الاصفرار الذي يظهر على القطع الناتجة عن النيتروجين أو الهواء أكسيدًا سطحيًا، وليس صدأً، ولا يُعتبر عيبًا.
هل هناك حاجة إلى تهوية خاصة، أم أن هواء الورشة كافٍ؟
لا تكفي التهوية القياسية في ورش العمل عادةً لإنتاج المعادن المجلفنة بكميات كبيرة؛ ويتفق المصنّعون ومراجع السلامة على ضرورة وجود نظام شفط وترشيح مخصص في آلة مغلقة. كما أن جزيئات أكسيد الزنك تسدّ المرشحات أسرع بمرتين تقريبًا من غبار الفولاذ الطري، لذا تحتاج ورش العمل التي تنتج كميات كبيرة من المعادن المجلفنة إلى فترات صيانة أقصر للمرشحات. إغلاق الحاوية، وتشغيل نظام الشفط، وخلوّ المرشحات من أي رائحة: هذا هو معيار التشغيل.
الخط السفلي
إن سلامة قطع الفولاذ المجلفن بالليزر لا تعتمد على خصائص المادة نفسها، بل على إعدادات الماكينة. يتبخر الزنك في كل مرة، وحمى أبخرة المعادن حقيقة واقعة، وحدود السلامة المهنية محددة بدقة. تُسهّل الماكينة المغلقة المزودة بنظام شفط عالي التدفق، ونظام ترشيح فعال، ومعايير انعدام الروائح، عملية قطع الفولاذ المجلفن بشكل روتيني. أضف إلى ذلك الغاز المناسب، وفوهة أكبر، وسرعة مناسبة، وطبقة أساسية غنية بالزنك حيثما تتطلب بيئة العمل ذلك، وستحصل على نتائج آمنة لكل من المشغل والقطع.
STYLECNC تكوينات ليزر الألياف المعدنية مع الالجائزة أنظمة شفط الغبار وجمعه تتطلب أعمال الجلفنة ذلك. اطلب من الفريق تصميمًا جاهزًا للجلفنة يتناسب مع مقاساتك وحجمك.