1. الغاز العامل
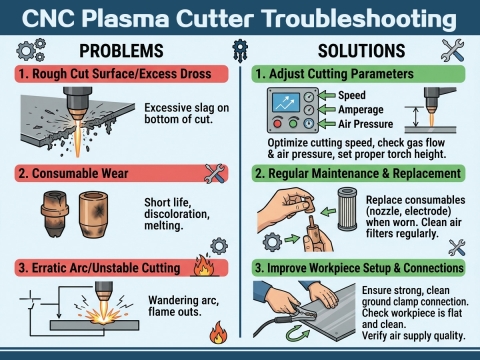
الغاز العامل ومعدل التدفق هما المعلمة الرئيسية التي تؤثر على جودة القطع. في الوقت الحاضر، الاستخدام العام لقطع البلازما الهوائية هو واحد فقط من العديد من الغازات العاملة. يتم استخدامه على نطاق واسع بسبب تكلفة الاستخدام المنخفضة نسبيًا. التأثير مفقود بالفعل. يتضمن الغاز العامل الغاز والغاز المساعد. تتطلب بعض المعدات أيضًا غاز بدء القوس. عادة، يتم اختيار العمل المناسب وفقًا لنوع مادة القطع وسمكها وطريقة القطع. الغاز. يجب ألا يضمن الغاز تكوين نفاثة البلازما فحسب، بل يضمن أيضًا إزالة المعدن المنصهر والأكسيد في القطع. سيؤدي تدفق الغاز الزائد إلى إزالة المزيد من حرارة القوس، مما يجعل طول النفاثة أقصر، مما يؤدي إلى انخفاض قدرة القطع وعدم استقرار القوس؛ سيؤدي تدفق الغاز الصغير جدًا إلى فقدان قوس البلازما لاستقامته وقطعه. يصبح العمق أضحلًا، ومن السهل أيضًا إنتاج الخبث؛ لذلك، يجب أن يتوافق تدفق الغاز جيدًا مع تيار القطع والسرعة. التيار آلات قطع البلازما تعتمد في الغالب على ضغط الغاز للتحكم في معدل التدفق، لأنه عندما يتم تثبيت فتحة الشعلة، يتحكم ضغط الغاز أيضًا في معدل التدفق. عادةً ما يتم تحديد ضغط الغاز المستخدم لقطع سمك معين من المادة وفقًا للبيانات المقدمة من العميل. إذا كانت هناك تطبيقات خاصة أخرى، فيجب تحديد ضغط الغاز من خلال اختبار القطع الفعلي.
الغازات العاملة الأكثر استخدامًا هي: الأرجون، النيتروجين، الأكسجين، الهواء، H35، الغاز المختلط بالأرجون والنيتروجين، إلخ.
أ. يحتوي الهواء على حوالي 78٪ من النيتروجين من حيث الحجم، وبالتالي فإن الخبث المتكون عن طريق قطع الهواء يشبه إلى حد كبير ذلك عند القطع بالنيتروجين؛ يحتوي الهواء أيضًا على حوالي 21٪ من الأكسجين من حيث الحجم. نظرًا لوجود الأكسجين، يتم استخدام الهواء لقطع المواد الفولاذية منخفضة الكربون أيضًا بسرعة عالية جدًا؛ آلة قطع البلازما CNC في نفس الوقت الهواء هو أيضًا الغاز الأكثر اقتصادا للعمل. ومع ذلك، عند استخدام قطع الهواء وحده، ستكون هناك مشاكل مثل تعليق الخبث، وأكسدة القطع، وزيادة النيتروجين، وما إلى ذلك، كما أن العمر المنخفض للقطب والفوهة سيؤثر أيضًا على كفاءة العمل وتكلفة القطع.
ب. يمكن للأكسجين أن يزيد من سرعة قطع المواد الفولاذية الصلبة. عند استخدام الأكسجين للقطع، يكون وضع القطع مشابهًا جدًا لـ إخماد شعلة النارإن قوس البلازما عالي الحرارة وعالي الطاقة يجعل سرعة القطع أسرع، ولكن يجب استخدامه مع قطب كهربائي يقاوم الأكسدة عالية الحرارة، وفي الوقت نفسه، يتم حماية القطب الكهربائي من الصدمات أثناء القوس الكهربائي لإطالة عمر القطب الكهربائي.
ج. يستخدم الهيدروجين عادة كغاز مساعد للخلط مع غازات أخرى. على سبيل المثال، الغاز المعروف H35 (نسبة حجم الهيدروجين 35%، والباقي هو الأرجون) هو أحد الغازات ذات القدرة الأقوى على قطع قوس البلازما، والتي تستفيد بشكل أساسي من الهيدروجين. ولأن الهيدروجين يمكنه زيادة جهد القوس بشكل كبير، فإن نفاثة البلازما الهيدروجينية لها قيمة إنثالبي عالية. عند خلطها بالأرجون، تتحسن قدرتها على قطع نفاثة البلازما بشكل كبير. بشكل عام، بالنسبة للمواد المعدنية التي يزيد سمكها عن 70mmيُستخدم الأرجون + الهيدروجين عادةً كغاز قطع. وإذا تم استخدام نفاثة مائية لمزيد من ضغط قوس البلازما المكون من الأرجون + الهيدروجين، فيمكن أيضًا الحصول على كفاءة قطع أعلى.
د. النيتروجين هو غاز عمل شائع الاستخدام. في ظل ظروف الجهد العالي لإمداد الطاقة، يتمتع قوس البلازما بالنيتروجين بثبات أفضل وطاقة نفاثة أعلى من الأرجون، حتى عند قطع المعدن السائل بمواد عالية اللزوجة مثل الفولاذ المقاوم للصدأ وفي حالة السبائك القائمة على النيكل، تكون كمية الخبث عند الحافة السفلية للقطع صغيرة أيضًا. يمكن استخدام النيتروجين بمفرده أو مختلطًا بغازات أخرى. على سبيل المثال، غالبًا ما يتم استخدام النيتروجين أو الهواء كغازات عمل أثناء القطع التلقائي. أصبح هذان الغازان الغاز القياسي للقطع عالي السرعة للفولاذ الكربوني. في بعض الأحيان يتم استخدام النيتروجين أيضًا كغاز بدء لقطع قوس البلازما بالأكسجين.
هـ. لا يتفاعل غاز الأرجون مع أي معدن عند درجات الحرارة العالية، وقوس البلازما بالأرجون مستقر للغاية. علاوة على ذلك، تتمتع الفوهات والأقطاب الكهربائية المستخدمة بعمر خدمة طويل. ومع ذلك، فإن جهد قوس البلازما بالأرجون منخفض، وقيمة المحتوى الحراري ليست عالية، وقدرة القطع محدودة. بالمقارنة مع القطع بالهواء، سيتم تقليل سمك القطع بنحو 25٪. بالإضافة إلى ذلك، في بيئة حماية غاز الأرجون، يكون التوتر السطحي للمعدن المنصهر كبيرًا نسبيًا، وهو ما يقرب من 30% أعلى من تلك الموجودة في بيئة النيتروجين، لذا ستكون هناك مشاكل أكثر في تعليق الخبث. حتى القطع بمزيج من الأرجون والغازات الأخرى سيكون له ميل للالتصاق بالخبث. لذلك، أصبح من النادر الآن استخدام الأرجون النقي وحده للقطع بالبلازما.
2. سرعة القطع بالبلازما
بالإضافة إلى تأثير غاز العمل على جودة القطع، فإن تأثير سرعة القطع على جودة معالجة آلة القطع بالبلازما CNC مهم جدًا أيضًا. سرعة القطع: يمكن اختيار نطاق سرعة القطع الأمثل وفقًا لوصف المعدات أو تحديده عن طريق التجربة. نظرًا لسمك المادة والمواد المختلفة ونقطة الانصهار والتوصيل الحراري والتوتر السطحي بعد الانصهار، فإن سرعة القطع تتوافق أيضًا. التنوع. الأداء الرئيسي:
أ. يمكن أن يؤدي زيادة معتدلة في سرعة القطع إلى تحسين جودة القطع، أي أن القطع يكون أضيق قليلاً، وسطح القطع يكون أكثر سلاسة، ويمكن تقليل التشوه.
ب. سرعة القطع سريعة جدًا بحيث تكون الطاقة الخطية للقطع أقل من القيمة المطلوبة. لا يمكن للنفث الموجود في الشق أن ينفخ بسرعة بعيدًا عن المصهور المقطوع على الفور لتكوين كمية كبيرة من السحب الخلفي. الانحدار.
ج. عندما تكون سرعة القطع منخفضة للغاية، لأن مكان القطع هو القطب الموجب لقوس البلازما، من أجل الحفاظ على استقرار القوس نفسه، يجب أن تجد بقعة CNC حتمًا تيار التوصيل بالقرب من الشق الأقرب إلى القوس، وسوف ينقل الاتجاه الشعاعي للنفث المزيد من الحرارة، بحيث يتسع الشق. تتجمع المادة المنصهرة على جانبي الشق وتتصلب عند الحافة السفلية، لتشكل خبثًا ليس من السهل تنظيفه، ويتم تسخين الحافة العلوية للشق وصهرها لتشكيل زاوية مستديرة.
د. عندما تكون السرعة منخفضة للغاية، فإن القوس سينطفئ أيضًا بسبب اتساع الشق. وهذا يوضح أن جودة القطع الجيدة وسرعة القطع لا ينفصلان.
3. تيار القطع البلازمي
تيار القطع هو معلمة مهمة في عملية القطع، والتي تحدد بشكل مباشر سمك وسرعة القطع، أي قدرة القطع، والتي تؤثر على الاستخدام الصحيح لآلة القطع بالبلازما للحصول على قطع سريع عالي الجودة، يجب فهم معلمات عملية القطع وإتقانها بعمق.
أ. مع زيادة تيار القطع، تزداد طاقة القوس، وتزداد سعة القطع، وتزداد سرعة القطع وفقًا لذلك.
ب. مع زيادة تيار القطع، يزداد قطر القوس، ويصبح القوس أكثر سماكة، مما يجعل القطع أوسع.
ج. يؤدي تيار القطع الزائد إلى زيادة الحمل الحراري للفوهة، وتتلف الفوهة قبل الأوان، وتنخفض جودة القطع بشكل طبيعي، ولا يمكن حتى إجراء القطع العادي.
عند اختيار مصدر الطاقة قبل القطع بالبلازما، لا يمكنك اختيار مصدر طاقة كبير جدًا أو صغير جدًا. بالنسبة لمصدر الطاقة الكبير جدًا، من غير المجدي التفكير في تكلفة القطع، لأنه لا يمكن استخدام مثل هذا التيار الكبير على الإطلاق. أيضًا، بسبب توفير ميزانية تكلفة القطع، عند اختيار مصدر طاقة البلازما، يكون اختيار التيار صغيرًا جدًا، بحيث لا يمكنه تلبية متطلبات القطع الخاصة به أثناء القطع الفعلي، وهو ما يشكل ضررًا كبيرًا لآلة القطع CNC نفسها. تذكرك Gabortech باختيار تيار القطع والفوهة المقابلة وفقًا لسمك المادة.
4. ارتفاع الفوهة
تشير الفوهة h8 إلى المسافة بين وجه نهاية الفوهة وسطح القطع، والتي تشكل جزءًا من طول القوس بالكامل. يستخدم قطع قوس البلازما عمومًا مصدر طاقة خارجيًا بتيار ثابت أو انخفاض حاد. بعد زيادة الفوهة h8، يتغير التيار قليلاً، لكنه سيزيد من طول القوس ويسبب زيادة جهد القوس، وبالتالي زيادة قوة القوس؛ ولكن في نفس الوقت مع نمو طول القوس المعرض للبيئة، تزداد الطاقة المفقودة بواسطة عمود القوس.
في حالة التأثير المشترك للعاملين، غالبًا ما يتم إلغاء دور الأول تمامًا بواسطة الأخير، ولكن سيتم تقليل طاقة القطع الفعالة، مما يؤدي إلى انخفاض في سعة القطع. وعادةً ما يظهر أن قوة نفخ نفاثة القطع تضعف، ويزداد الخبث المتبقي في الجزء السفلي من الشق، ويتم إذابة الحافة العلوية بشكل مفرط لإنتاج زوايا مستديرة. بالإضافة إلى ذلك، بالنظر إلى شكل نفاثة البلازما، يتمدد قطر النفاثة للخارج بعد مغادرة فم الشعلة، وزيادة h2 للفوهة تسبب حتمًا زيادة في عرض القطع. لذلك، من المفيد تحسين سرعة القطع وجودة القطع عن طريق اختيار فوهة h8 بأصغر حجم ممكن. ومع ذلك، عندما تكون فوهة h8 منخفضة جدًا، فقد يتسبب ذلك في ظاهرة القوس المزدوج. يمكن استخدام الفوهة الخارجية الخزفية لضبط فوهة h8 على الصفر، أي أن الوجه النهائي للفوهة يتلامس مباشرة مع السطح المراد قطعه، ويمكن الحصول على تأثير جيد.
5. قوة القوس
من أجل الحصول على قوس قطع ببلازما عالي الضغط، تستخدم فوهة القطع فتحة فوهة أصغر وطول ثقب أطول وتعزز تأثير التبريد، مما يمكن أن يزيد من التيار المار عبر المقطع العرضي الفعال للفوهة، أي زيادة كثافة طاقة القوس. ولكن في الوقت نفسه، يزيد الضغط أيضًا من فقدان طاقة القوس. لذلك، تكون الطاقة الفعالة الفعلية المستخدمة في القطع أصغر من طاقة الإخراج بواسطة مصدر الطاقة. يتراوح معدل الخسارة عمومًا بين 25٪ و 50%. بعض الطرق مثل قطع قوس البلازما بضغط الماء سيكون معدل فقدان الطاقة أكبر، ويجب أخذ هذه المسألة في الاعتبار عند تصميم معلمات عملية القطع أو الحساب الاقتصادي لتكاليف القطع.
سمك الصفائح المعدنية المستخدمة في الصناعة يكون في الغالب أقل من 50mmغالبًا ما يؤدي القطع باستخدام أقواس البلازما التقليدية ضمن نطاق السُمك هذا إلى قطع كبيرة وصغيرة، كما أن الحافة العلوية للقطع ستتسبب أيضًا في انخفاض دقة حجم القطع وزيادة كمية المعالجة اللاحقة. عند استخدام قوس البلازما بالأكسجين والنيتروجين لقطع الفولاذ الكربوني والألمنيوم والفولاذ المقاوم للصدأ، عندما يكون سمك اللوحة في نطاق 10 ~ 25mm، عادةً ما تكون عمودية الحافة النهائية أفضل كلما كانت المادة أكثر سمكًا، ويكون خطأ زاوية الحافة القاطعة من 1 درجة إلى 4 درجات. عندما يكون سمك اللوحة أقل من 1mmمع انخفاض سمك اللوحة، يزداد خطأ زاوية الشق من 3 درجة إلى 4 درجة إلى 15 درجة إلى 25 درجة.
يُعتقد عمومًا أن سبب هذه الظاهرة يرجع إلى اختلال توازن مدخلات الحرارة لنفث البلازما على سطح القطع، أي أن طاقة قوس البلازما تنطلق أكثر في الجزء العلوي من القطع مقارنة بالجزء السفلي. يرتبط هذا الاختلال في إطلاق الطاقة ارتباطًا وثيقًا بالعديد من معلمات العملية، مثل درجة ضغط قوس البلازما وسرعة القطع والمسافة بين الفوهة وقطعة العمل. يمكن أن يؤدي زيادة ضغط القوس إلى تمديد نفاثة البلازما عالية الحرارة لتشكيل منطقة أكثر اتساقًا ودرجة حرارة عالية، وفي نفس الوقت زيادة سرعة النفاثة، مما يمكن أن يقلل من فرق العرض بين القطع العلوية والسفلية. ومع ذلك، غالبًا ما يؤدي الضغط المفرط للفوهات التقليدية إلى حدوث قوس مزدوج، والذي لا يستهلك الأقطاب الكهربائية والفوهات فحسب، مما يجعل العملية مستحيلة، بل يؤدي أيضًا إلى انخفاض جودة القطع. بالإضافة إلى ذلك، فإن السرعة العالية بشكل مفرط والفوهة العالية بشكل مفرط h8 ستزيد من الفرق بين العرض العلوي والسفلي للقطع.