ما هو الألمنيوم المصقول؟
الألمنيوم المُشكّل هو كتلة صلبة أو قضيب من الألمنيوم المطروق، يتم بثقه أو دحرجته من سبيكة مصبوبة ثم تقطيعه إلى الطول المطلوب. تُصنع الأجزاء التي تُوصف بأنها مُشكّلة من هذه الكتلة الصلبة بدلاً من صبها في قالب (الصب) أو تشكيلها بالدق (التشكيل). تضمن عملية التشكيل بنية حبيبية متجانسة وسلوكًا متوقعًا للتشغيل الآلي.
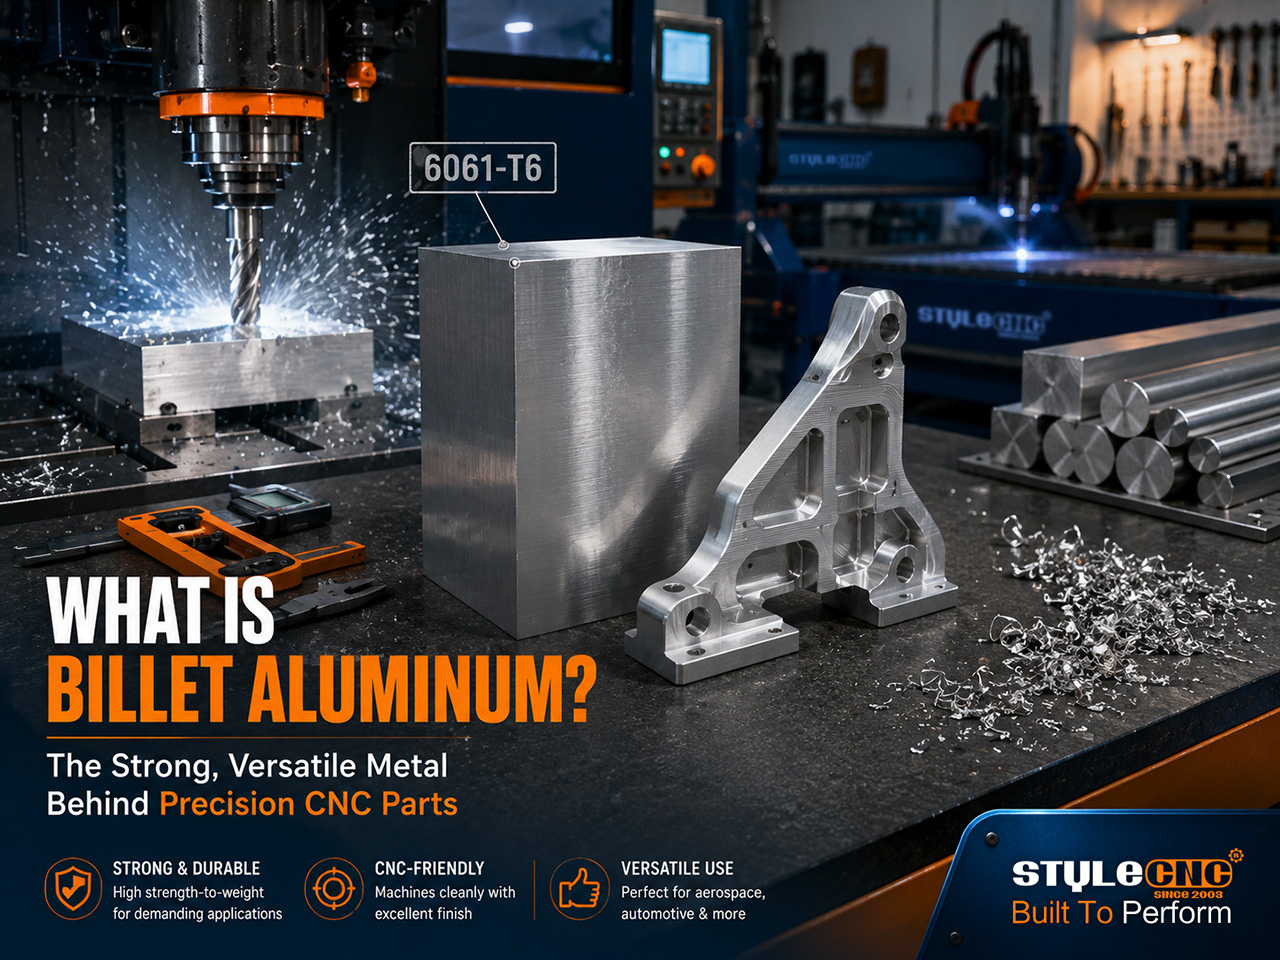
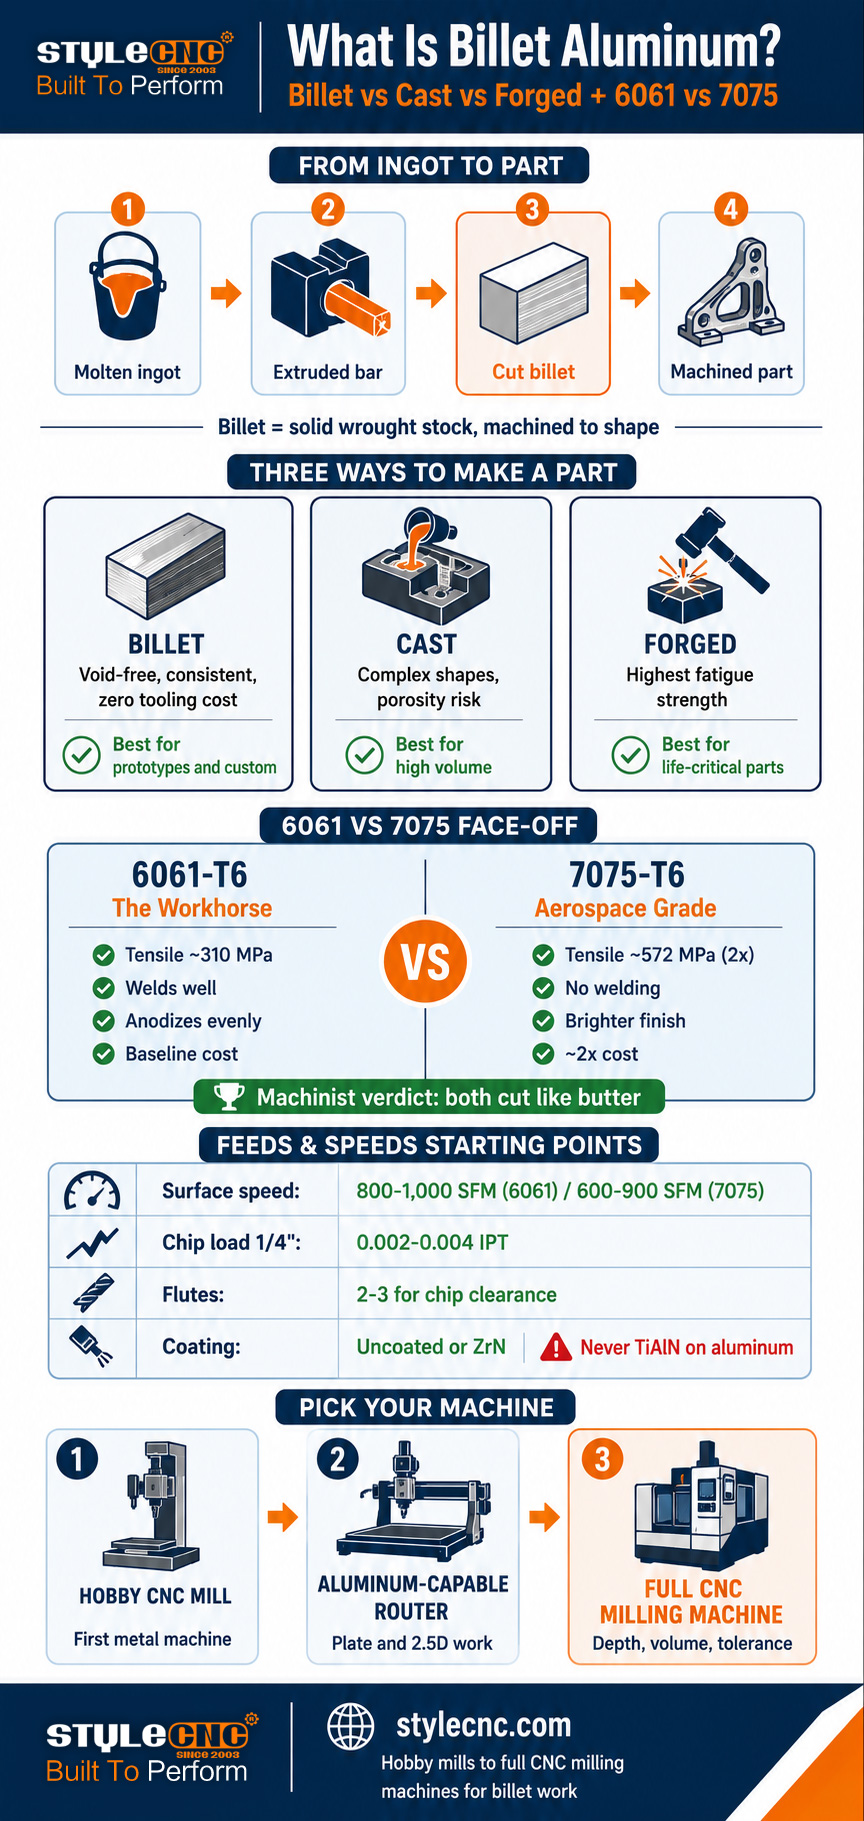
بالمعنى الدقيق، تُشير كلمة "بليت" إلى شكل من أشكال المواد الخام، وليست مادة سحرية. يبدأ الألومنيوم كمعدن منصهر يُصب في سبائك كبيرة. ثم تُبثق هذه السبائك أو تُدرفل على الساخن لتُشكّل قضبانًا وقضبانًا وصفائح، وهي عملية تضغط المعدن، وتُحسّن بنيته الحبيبية، وتُزيل معظم الفراغات الداخلية التي تُخلّفها عملية الصب. يُقطع هذا القضيب المشكّل إلى كتل بحجم قطعة العمل، فنحصل على البليت.
عندما يصف المصنّع قطعةً ما بأنها مصنوعة من قطعة معدنية صلبة، فإنه يعني أنها شُكّلت من تلك القطعة المعدنية المشكّلة. تُزال جميع المواد غير المُشكّلة للقطعة على شكل رقائق. هذه هي عملية التصنيع الطرحي في أنقى صورها، ولهذا السبب تتمتع القطع المصنوعة من هذه المادة بسمعة جودة عالية وتكلفة مرتفعة: فعملية التصنيع تُهدر بعض المواد، لكنها تُنتج قطعًا ذات بنية داخلية متجانسة وكثيفة وخالية من الفراغات.
إنّ السمعة الطيبة التي تحيط بالقطع المعدنية المصنعة من سبائك الألومنيوم مستحقة في معظمها، ولكنها غالبًا ما تُبالغ في تقديرها. يمكن لقطعة مصبوبة مصممة بشكل صحيح أن تتفوق على قطعة مصنعة من سبائك الألومنيوم مصممة بشكل سيئ. ما توفره سبائك الألومنيوم المصنعة من سبائك الألومنيوم بشكل موثوق هو الاتساق: لا مفاجآت مسامية، ولا فراغات خفية، وقوة متوقعة في كل اتجاه يسمح به البثق، وثبات الأبعاد أثناء التشغيل الآلي.
الألمنيوم المشكل بالقطع مقابل الألمنيوم المصبوب مقابل الألمنيوم المطروق: الفروقات الحقيقية
تُستخدم ثلاث طرق إنتاج لتحويل الألمنيوم الخام إلى قطع نهائية، وتترك كل طريقة منها بصمة مميزة في المعدن. يقارن الجدول أدناه هذه الطرق بناءً على العوامل المؤثرة في أداء القطع وعمليات التصنيع.
| عامل | قطعة معدنية (مُشَكَّلة آلياً) | المصبوب | مزور |
|---|---|---|---|
| كيف يتم صنعه | مصنوع من قضيب أو صفيحة صلبة مطروقة | المعدن المنصهر يصب في قالب | قطعة خام ساخنة مطروقة أو مضغوطة لتشكيلها |
| الهيكل الداخلي | متجانس، كثيف، خالٍ من الفراغات | المسامية وفراغات الانكماش واردة | الأكثر كثافة؛ تتبع تدفقات الحبيبات شكل الجزء |
| قوة | عالية ومتسقة | الأقل بين الثلاثة؛ يختلف باختلاف جودة الصب | أعلى مستوى، وخاصة قوة التحمل |
| حرية التصميم | يقتصر على الوصول إلى الأداة | أعلى أشكال داخلية معقدة ممكنة | أشكال محدودة؛ بسيطة ومتينة |
| تكلفة الأدوات | لا شيء (مجرد تركيبات) | تكلفة القالب المرتفعة موزعة على حجم الإنتاج | أعلى تكلفة للقوالب للأحجام الكبيرة |
| أفضل مستوى للصوت | من 1 إلى المئات | من مئات إلى ملايين | آلاف إلى ملايين |
| الأجزاء النموذجية | نماذج أولية، أقواس مخصصة، قطع غيار عالية الأداء | كتل المحرك، والهياكل، والعجلات (المصبوبة) | أذرع التعليق، تجهيزات الطائرات، أعمدة المرفق |
| عملية تشطيب السطح | تشطيب مصقول، Ra 1.6 أو أفضل | الخام المصبوب؛ تم تشكيله آلياً عند الحاجة | جلد مزور؛ تم تشكيله آلياً عند نقاط التماس |
القاعدة العملية لاتخاذ القرار: يُعدّ الصب الخيار الأمثل للإنتاج بكميات كبيرة حيث يتم استهلاك تكلفة القالب وتكون الهندسة المعقدة ذات أهمية. أما التشكيل بالحدادة فهو الخيار الأمثل عندما تكون مقاومة الإجهاد عاملاً حاسماً. بينما يُعدّ التشكيل بالقطع المعدنية الخيار الأمثل للنماذج الأولية، والأعمال المخصصة بكميات صغيرة، وأي قطعة يحتاجها هاوٍ أو ورشة عمل للحصول على أقصى قدر من المتانة اليوم دون الحاجة إلى استثمار في الأدوات. في هذه الحالة الأخيرة تحديداً، تُستخدم آلات التفريز CNC وأجهزة التوجيه القادرة على تشكيل الألومنيوم.
6061 مقابل 7075: الدرجتان الأكثر أهمية
ادخل إلى أي مورد للمعادن وستجد أن سبيكتين مطروقتين تهيمنان على رفوف البليت: 6061 و7075. وفقًا لبيانات جمعية الألومنيوم، فإن سلسلتي 6000 و7000 تقودان استخدام التصنيع باستخدام الحاسب الآلي، وبالنسبة لمعظم ورش العمل، فإن الخيار يقتصر على هاتين السبيكتين.
| الممتلكات | 6061-T6 (العمود الفقري للعمل) | 7075-T6 (درجة الفضاء الجوي) |
|---|---|---|
| قوة الشد | ~310 ميجا باسكال (45 كيلوباسكال) | حوالي 572 ميجا باسكال (83 كيلو باسكال)، أي ضعف تقريبًا |
| صلابة (برينل) | ~ 95 | ~ 150 |
| المقاومة للتآكل | ممتاز؛ عملية الأنودة متجانسة | جيد؛ عادةً ما يكون مؤكسدًا أو مطليًا للحماية |
| حام | يجيد التعامل مع الإجراءات القياسية | رديء؛ لا يُنصح باللحام |
| التشغيل في الماكينات | جيد جداً؛ رقائق البطاطس مطاطية قليلاً | جيد جداً؛ أكثر صلابة، وتتكسر الرقائق بشكل أنظف |
| الانتهاء من السطح | لون أنودة جيد ومتناسق | تشطيب مصقول أكثر لمعاناً؛ لون الأنودة يختلف |
| التكلفة النسبية | خط الأساس | حوالي ضعف السعر لكل رطل (أسعار السوق الحقيقية: حوالي 38 دولارًا أمريكيًا مقابل حوالي 101 دولارًا أمريكيًا لكل قطعة مكافئة) |
| أفضل ل | الأقواس، والتركيبات، والعلب، والأجزاء العامة | أجزاء هيكلية عالية الإجهاد، صناعة الطيران، سباقات السيارات |
ما تغفله مواصفات المنتج هو مدى تشابه أداء كلا النوعين على الماكينة. أفاد أعضاء منتدى "Practical Machinist" الذين يستخدمون كلا النوعين يوميًا باستخدام نفس البرامج والأدوات، أن سبيكة 7075 تُنتج سطحًا أكثر لمعانًا بشكل ملحوظ، وتُكسر الرقائق بسهولة أكبر، بينما تتآكل حواف الكربيد بشكل أسرع قليلًا. لخص أحد الأعضاء إجماع المجتمع قائلًا: كلاهما يقطع بسلاسة فائقة. ويؤكد مستخدمو منتدى "Hobby-Machinist" هذا الرأي: نفس معدلات التغذية والسرعات المستخدمة مع سبيكة 6061، فلا داعي للقلق من سبيكة 7075.
إنّ العوامل الحاسمة في اتخاذ القرار هي التكلفة والتطبيق، وليس سهولة التشغيل. ادفع ضعف السعر مقابل سبيكة 7075 عندما يحتاج الجزء فعلاً إلى هذه القوة: مثل دعامات التحميل، ومكونات نظام التعليق، والتجهيزات عالية الإجهاد. استخدم سبيكة 6061 في جميع الحالات الأخرى، وستحصل على اتساق أفضل في عملية الأنودة وقابلية اللحام كميزة إضافية.
ماذا تعني T6؟ التعامل مع الغضب بلغة بسيطة
تشير الأحرف التي تلي رقم السبيكة إلى درجة الصلابة، وهي حالة المعالجة الحرارية التي تحدد القوة النهائية. بالنسبة لمشتري السبائك، تغطي ثلاثة تصنيفات جميع المنتجات تقريبًا.
✓ T6معالج حرارياً بالمحلول ومُعتق صناعياً. هذه هي الحالة القياسية للصلابة الكاملة لكل من 6061 و7075. إذا ذُكر في الإعلان 6061 أو 7075 فقط دون تحديد الحالة، فافترض أنه T6، ولكن تأكد من ذلك قبل الشراء للاستخدامات الإنشائية.
✓ T651يتميز هذا النوع من الفولاذ T6 بخاصية التمدد المتحكم به التي تخفف الإجهاد الداخلي. وهذا مهم بالنسبة للصفائح المعدنية: إذ تبقى صفائح T651 أكثر استواءً أثناء التصنيع لأن الإجهادات المتبقية التي تسبب التواءها قد تم إزالتها. ويستحق هذا النوع دفع مبلغ إضافي بسيط للأجزاء ذات التجاويف الكبيرة.
✓ O (مُلدّن)حالة لينة، مُعالجة حرارياً. سهلة الثني، صعبة التشكيل (لزجة للغاية)، وضعيفة. تجنب استخدامها في الأجزاء المُشَكَّلة آلياً إلا إذا كنت تخطط لتشكيلها أولاً ثم معالجتها حرارياً لاحقاً.
تُعدّ نقطة تخفيف الإجهاد بالغة الأهمية لأي شخص يقوم بتشكيل الصفائح السميكة. فعملية قطع تجاويف عميقة في الصفائح غير المُعالجة لتخفيف الإجهاد تُحرر الإجهادات المُحتبسة، وقد ينحني الجزء بشكل واضح مع تساقط المادة. صُممت صفائح T651 خصيصًا لمنع ذلك. أما بالنسبة للأجزاء الرقيقة والأقواس الصغيرة، فإن قضبان T6 القياسية تُعدّ مناسبة.
تشكيل الألمنيوم الخام: أساسيات التغذية والسرعات
يُعدّ الألومنيوم أسهل المعادن في التشكيل، ولذلك فهو الخيار الأمثل للمبتدئين الذين ينتقلون من الخشب والبلاستيك. الأرقام المذكورة أدناه هي نقاط بداية متفق عليها، مستقاة من جداول القطع الصناعية الحالية وممارسات منتديات الميكانيكيين. اعتبرها نطاقات أولية، ثم اضبطها بالاستماع إلى صوت القطع.
| معامل | 6061-T6 نقطة البداية | 7075-T6 نقطة البداية |
|---|---|---|
| سرعة السطح (الكربيد) | 800 إلى 1,000 قدم مكعب في الدقيقة للتشغيل الخشن | من 600 إلى 900 قدم مكعب قياسي في الدقيقة (من 10 إلى 20% أدنى) |
| تحميل الرقائق، 1/4 قاطع تفريز نهائي بوصة | من 0.002 إلى 0.004 IPT | من 0.002 إلى 0.004 IPT (مماثل) |
| تحميل الرقائق، 1/2 قاطع تفريز نهائي بوصة | من 0.003 إلى 0.006 IPT | من 0.003 إلى 0.006 IPT (مماثل) |
| عدد الفلوت | 2 أو 3 شفرات لإزالة الرقائق | 2 أو 3 فلوتات؛ تتكسر الرقائق بسهولة أكبر |
| طلاء الأداة | غير مطلي أو ZrN (لا يُطلى TiAlN أبدًا) | غير مطلي أو ZrN (لا يُطلى TiAlN أبدًا) |
| سائل التبريد / التشحيم | رذاذ أو فيضان؛ يمنع تراكم الحواف | الأمر نفسه؛ إدارة الحرارة أكثر أهمية قليلاً. |
ثلاث قواعد أساسية أهم من أي مخطط. أولاً، كمية الرايش هي العامل الحاسم: إذا كانت كمية الرايش قليلة جدًا، فإن الأداة تحتك بدلًا من أن تقطع، مما يؤدي إلى تراكم الحرارة ولحام الألومنيوم بحافة القطع (الحافة المتراكمة، وهي السبب الرئيسي لتلف تشطيب الألومنيوم). ثانيًا، تخلص من الرايش أثناء القطع: إعادة قطع الرايش تُفسد التشطيبات وتُتلف الأدوات، ولهذا السبب تُستخدم قواطع الطحن ذات الشفرتين أو الثلاث شفرات ذات الفتحات الواسعة بكثرة في أعمال الألومنيوم. ثالثًا، لا تستخدم أبدًا أدوات مطلية بـ TiAlN على الألومنيوم: يحتوي الطلاء على الألومنيوم ويتفاعل كيميائيًا مع قطعة العمل.
مثال عملي لآلات الهوايات
جهاز عملي: آلة طحن هواية أو جهاز توجيه قادر على تشكيل الألومنيوم مزود بمغزل بسرعة 4,200 دورة في الدقيقة و 1/2 قاطع تفريز طرفي من الكربيد بثلاث شفرات مقاس بوصة واحدة مصنوع من الألومنيوم 6061. أفاد أحد أعضاء منتدى هواة الميكانيكا، الذي يستخدم نفس الإعداد، بتحقيق سرعة دوران تتراوح بين 30 و40 بوصة في الدقيقة مع حمولة رقائق تبلغ حوالي 0.005 بوصة لكل سن، وذلك باستخدام قدرة 3 أحصنة. هذه هي طبيعة تشغيل الألومنيوم على الآلات الصغيرة: سرعة دوران معتدلة، وحمولة رقائق مناسبة، وتثبيت قوي للقطعة، كل ذلك يتفوق على السعي وراء سرعات التشغيل السطحي في ورش العمل الكبيرة.
تُغير أجهزة التوجيه عالية السرعة المعادلة. لا يمكن لمحور جهاز التوجيه الذي تتراوح سرعته بين 10,000 و 24,000 دورة في الدقيقة أن يتباطأ بما يكفي لاستخدام قواطع كبيرة، لذا فإن استخدام أجهزة التوجيه مع الألومنيوم يُفضل استخدام قواطع طرفية صغيرة أحادية أو ثنائية الشفرات (1/8 إلى 1/4 تعمل رؤوس القطع المصنوعة من الألومنيوم ذات الشفرة الواحدة بسرعة عالية مع تغذية قوية للحفاظ على كمية الرقائق. ولهذا السبب تحديدًا: تعمل فتحة واحدة كبيرة على إزالة الرقائق عند سرعات التوجيه التي تتسبب فيها الأدوات متعددة الشفرات في انسدادها.
ما هي الآلة التي تحتاجها لتصنيع الألمنيوم الصلب؟
يُعدّ الألمنيوم المُشكّل بالقطع المعدنية في متناول عدد أكبر بكثير من الآلات مما يتصوره المبتدئون. فالشرط الأساسي هو الصلابة والتحكم في الرقائق، وليس القوة الخام. وتغطي ثلاث فئات من الآلات نطاقًا واسعًا من الاستخدامات، بدءًا من الهواة وصولًا إلى ورش العمل.
ماكينات CNC المكتبية والهواةمصممة خصيصاً للمعادن، بإطارات حديدية صلبة ومغازل ذات عزم دوران عالٍ وسرعة دوران منخفضة تناسب قواطع أكبر حجماً. ماكينة طحن CNC للهواة للمعادن و ماكينة طحن CNC صغيرة مكتبية تتولى هذه الفئة تصنيع الأقواس والعلب والأجزاء الصغيرة المصنوعة من سبائك الألومنيوم 6061 و7075. هذه هي آلة المعادن الأولى الطبيعية.
أجهزة توجيه CNC قادرة على التعامل مع الألومنيومتُقطع أجهزة التوجيه الجسرية ذات الإطارات الصلبة والمغازل المناسبة ونظام التشحيم بالرذاذ سبائك الألومنيوم بشكل جيد باستخدام أسلوب القطع الصغيرة ذات السرعة العالية. دليل حلول أجهزة التوجيه CNC للألمنيوم يغطي متطلبات الإعداد، و جهاز توجيه CNC من الألومنيوم مع نظام ATC للقرص يمثل هذا الجانب الإنتاجي حيث تُعدّ تغييرات الأدوات والأحجام الأكبر مهمة. تتألق أجهزة التوجيه في أعمال الصفائح: قطع البليت المسطحة، والألواح، والأقواس ثنائية الأبعاد ونصف.
ماكينات طحن CNC كاملةأما بالنسبة للقطع الأعمق، والصلابة العالية، وأحجام الإنتاج، والأجزاء التي تتطلب عمليات إعداد متعددة، فإن كتالوج ماكينات التفريز CNC يشمل ذلك آلات الطحن المعدنية الأوتوماتيكية وصولاً إلى منصات تصنيع القوالب. يُتيح هذا التطور مزيدًا من الصلابة، مما يُترجم مباشرةً إلى إزالة أسرع للمواد ودقة أفضل في عمليات تشكيل القوالب. ويتسع نطاق الإنتاج ليشمل المزيد من الآلات. كتالوج ماكينات CNC المعدنية يغطي الخيارات المجاورة للمتاجر التي تخلط الألومنيوم مع الفولاذ والنحاس الأصفر والنحاس الأحمر.
مسرد المصطلحات: مصطلحات الألمنيوم المصقول
استخدم هذا المرجع عند شراء الأسهم، أو قراءة مواضيع المنتديات، أو مقارنة قوائم المواد.
| مصطلح | تعريف |
|---|---|
| البليت | كتلة صلبة أو قضيب من الألومنيوم المطروق مقطوع من مادة مبثوقة أو مدرفلة، جاهز للتشغيل الآلي. |
| معمول | الألومنيوم الذي تم تشكيله ميكانيكياً (بالبثق أو الدرفلة) بعد الصب، مما أدى إلى تحسين بنية حبيباته. |
| قالب لصب المعادن | كتلة الألمنيوم الكبيرة المصبوبة التي تبدأ منها المنتجات المشغولة. |
| مزاج | تحديد حالة المعالجة الحرارية (T6، T651، O) التي تحدد القوة والصلابة النهائية للسبيكة. |
| T651 | معالجة حرارية T6 بالإضافة إلى شد متحكم به لتخفيف الإجهاد؛ يحافظ على استواء الصفيحة السميكة أثناء التشغيل الآلي. |
| حافة مدمجة (BUE) | يلتصق الألومنيوم بنفسه بالحافة القاطعة بفعل الحرارة والاحتكاك؛ وهو السبب الرئيسي للتشطيبات الرديئة. |
| تحميل الرقاقة (IPT) | بوصات من المواد التي يزيلها كل سن قاطع في كل دورة؛ وتغذية النواة وسرعتها متغيرة. |
| الإدارة المستدامة للغابات | أقدام سطحية في الدقيقة؛ سرعة حافة القطع عبر المادة. |
| اللزوجة | ميل الألومنيوم اللين (وخاصة 6061 والفولاذ المعالج حرارياً) إلى التلطيخ بدلاً من القص النظيف. |
| المسامية | الفراغات الداخلية الناتجة عن الغاز المحتبس في الألمنيوم المصبوب؛ وهي غائبة في سبائك الألمنيوم المشكلة بشكل صحيح. |
الأسئلة الشائعة
هل الألمنيوم الخام أقوى من الألمنيوم المصبوب؟
عمومًا، نعم، بالنسبة لنفس فئة السبائك. تعمل عملية التشكيل بالدق التي تُنتج سبائك الألمنيوم على إزالة المسامية والفراغات التي قد تُخلفها عملية الصب، مما يُعطي قطع الألمنيوم قوة أكثر اتساقًا. يتفوق الألمنيوم المطروق على كليهما في مقاومة الإجهاد لأن عملية التشكيل بالدق تُحاذي تدفق الحبيبات مع شكل القطعة. مع ذلك، تجدر الإشارة إلى أن قطعة مصبوبة مصممة هندسيًا بشكل جيد قد تتفوق على قطعة مصنعة بشكل سيئ، لذا فإن استخدام الألمنيوم المطروق يضمن اتساقًا في الأداء، ولكنه لا يضمن بالضرورة قوة فائقة.
هل 7075 أصعب في التصنيع من 6061؟
بالكاد، وفقًا لخبراء التشغيل الذين يستخدمون كلا السبيكتين يوميًا. أفاد أعضاء منتدى "Practical Machinist" بتشغيل برامج وأدوات متطابقة على كلتا السبيكتين، مع اختلاف بسيط يتمثل في أن سبيكة 7075 تُسبب تآكلًا أسرع قليلًا لحواف الكربيد، وتُكسر الرقائق بسهولة أكبر، وتُنتج سطحًا أكثر لمعانًا. تُشير جداول القطع الصناعية الحالية إلى أن سرعات القطع السطحي لسبيكة 7075 أقل بنسبة 10 إلى 20% من سبيكة 6061 (من 600 إلى 900 قدم/دقيقة مقابل 800 إلى 1,000 قدم/دقيقة للقطع الخشن باستخدام الكربيد) مع أحمال رقائق مماثلة. لا ينبغي لأي من السبيكتين أن تُثير قلق الهواة.
لماذا يعتبر 7075 أغلى بكثير من 6061؟
تُعزى الزيادة في الطلب على سبائك الزنك، وتحسين رقابة الإنتاج، وقطاع الطيران، إلى عوامل عديدة. وتُظهر أسعار السوق الفعلية، كما وردت في منتديات الشراء على موقع "Practical Machinist"، هذا الفارق بوضوح: حيث يبلغ سعر قضبان مماثلة من سبيكة 6061-T6 حوالي 38 دولارًا أمريكيًا، مقابل 101 دولارًا أمريكيًا لسبيكة 7075-T6، أي ما يقارب ضعف السعر الشائع. ويُتيح هذا السعر الإضافي الحصول على ضعف قوة الشد تقريبًا (حوالي 572 ميجا باسكال مقابل 310 ميجا باسكال)، وهو ما يُجدي نفعًا فقط في التطبيقات التي تتطلب تحمل أحمال ثقيلة.
هل يمكن لجهاز التوجيه CNC أن يقطع الألمنيوم الصلب فعلاً؟
نعم، مع اتباع النهج الصحيح. تقوم أجهزة التوجيه ذات الإطار الصلب المزودة بمغازل مناسبة بقطع ألواح الألمنيوم الخام بشكل روتيني باستخدام قواطع طرفية صغيرة من الكربيد ذات شفرة واحدة أو شفرتين (1/8 إلى 1/4 تعمل آلات التوجيه (ببوصة) بسرعة دوران عالية مع تغذية سريعة للحفاظ على كمية الرقائق، بالإضافة إلى تزييت رذاذي لمنع تراكمها على الحواف. لكن ما لا تجيده آلات التوجيه هو عمليات التخشين العميق والثقيل باستخدام قواطع كبيرة، وهنا تبرز أهمية آلات التفريز CNC الصلبة. أما الأقواس المسطحة والألواح وقطع البليت ثنائية الأبعاد ونصف، فهي من اختصاص آلات التوجيه.
ماذا تعني T6 في 6061-T6؟
يشير T6 إلى حالة التصليد: معالجة حرارية محلولية وتقسية اصطناعية للوصول إلى أقصى قوة. وهي الحالة القياسية لكل من سبائك 6061 و7075. يضيف T651 تمددًا مُتحكمًا به يُخفف الإجهاد الداخلي، مما يُحافظ على استواء الصفائح السميكة عند تشكيل تجاويف عميقة فيها. أما السبائك المُلدّنة (حالة O) فهي لينة، صعبة التشكيل، وضعيفة، لذا يُنصح بتجنب استخدامها في الأجزاء المُشَكَّلة.
ما هي معدلات التغذية والسرعات التي يجب أن يبدأ بها المبتدئ في تشكيل الألمنيوم الخام؟
باستخدام أدوات الكربيد المصنوعة من سبيكة 6061-T6: سرعة سطحية تتراوح تقريبًا من 800 إلى 1,000 قدم في الدقيقة، وحمل رقاقة يتراوح من 0.002 إلى 0.004 بوصة لكل سن على 1/4 قاطع تفريز طرفي بوصة، ذو شفرتين أو ثلاث شفرات، غير مطلي أو مطلي بطبقة من زركونيوم نتريد، ومبرد بالرذاذ أو بالغمر. على آلة هواية محدودة السرعة بحوالي 4,200 دورة في الدقيقة مع 1/2 باستخدام قاطع ثلاثي الشفرات مقاس بوصة واحدة، تشير التجارب الموثقة في المنتديات إلى سرعة قطع تتراوح بين 30 و40 بوصة في الدقيقة مع حمولة رقائق تبلغ حوالي 0.005 بوصة. ابدأ بحذر، واستمع إلى صوت القطع، ثم زد معدل التغذية قبل زيادة السرعة.
الخط السفلي
الألمنيوم المُشكّل هو ببساطة قطعة معدنية مطروقة تُصنع منها أجزاء، وتستمد سمعتها من اتساق بنيتها المطروقة: لا مسامية في الصب، وقوة متوقعة، وسهولة في التشغيل. يُعدّ الألمنيوم 6061-T6 الخيار الأمثل لمعظم الأعمال، بينما يُستخدم الألمنيوم 7075-T6 للأجزاء التي تتطلب ضعف القوة وضعف السعر. كلا السبيكتين سهلتان في التشغيل، مما يجعلهما الخيار الأول المناسب لأي هاوٍ يتجاوز استخدام الخشب والبلاستيك.
الآلة أهم من المعدن. صلبة آلة طحن CNC للهواة أو مُهيأ بشكل صحيح جهاز توجيه CNC قادر على التعامل مع الألومنيوم يُتيح هذا المشروع إمكانية تنفيذ أعمال تصنيع القطع المعدنية لأي ورشة عمل، و كتالوج كامل لماكينات التفريز CNC يغطي هذا الخيار الانتقال إلى فئة أعلى عندما يتجاوز حجم القطعة أو عمقها أو حجمها الفئة الأساسية. تواصل مع STYLECNC فريق لمطابقة الآلة مع أجزاء البليت التي تريد صنعها.