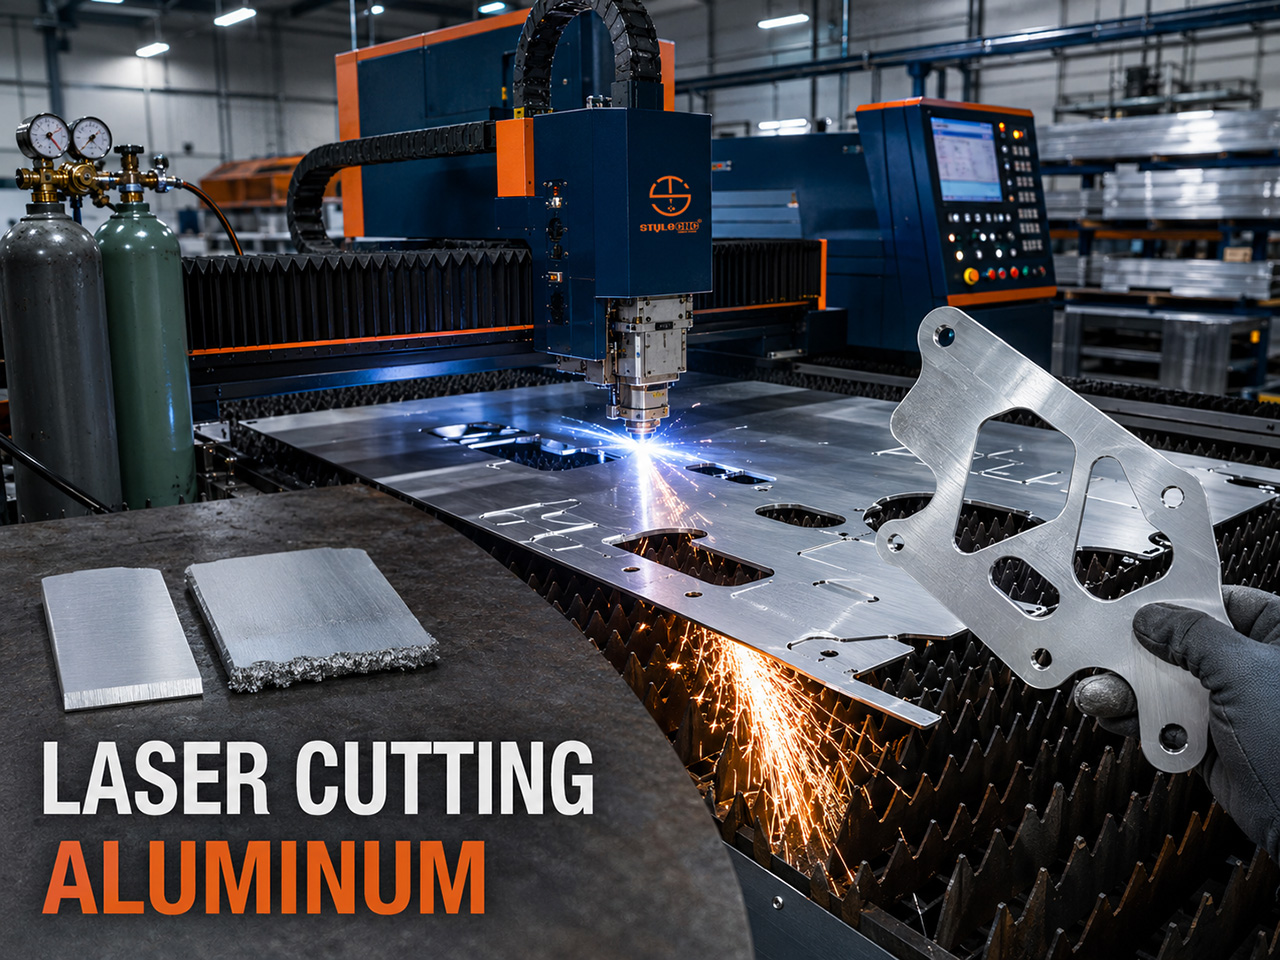
هل يمكن لتقنية الليزر الليفي قطع الألومنيوم؟
نعم، تقطع ليزرات الألياف الألومنيوم بشكل جيد: يمتص الطول الموجي 1064 نانومتر في الألومنيوم بشكل أفضل بكثير من CO2 تُعدّ تقنية الليزر، التي تعتمد على الألياف، الخيار الأمثل. يقطع ليزر الألياف بقدرة 1.5 إلى 2 كيلوواط حتى سُمك 3 مم بدقة عالية، بينما يقطع ليزر بقدرة 3 كيلوواط حتى سُمك 6 إلى 8 مم، ويصل ليزر بقدرة 6 كيلوواط إلى سُمك 12 إلى 16 مم، ويقطع ليزر بقدرة 12 كيلوواط حتى سُمك 30 مم، مع العلم أن جودة الحواف تتراجع عند تجاوز سُمك 20 مم تقريبًا. ويُعدّ استخدام النيتروجين عالي الضغط (15 إلى 20 بار) أساسيًا للحصول على حواف خالية من الشوائب.
الإجابة الصادقة تتكون من شقين. تقطع أشعة الليزر الليفية الألومنيوم بشكل روتيني، في كل شيء بدءًا من أغلفة الإلكترونيات ووصولًا إلى دعامات الطائرات وصواني بطاريات السيارات الكهربائية. ومع ذلك، لا يزال الألومنيوم يُلحق ضررًا أكبر من الفولاذ عند استخدام تركيبات غير متقنة، لأن اثنتين من خصائصه المادية تتعارضان بشكل مباشر مع فيزياء القطع بالليزر.
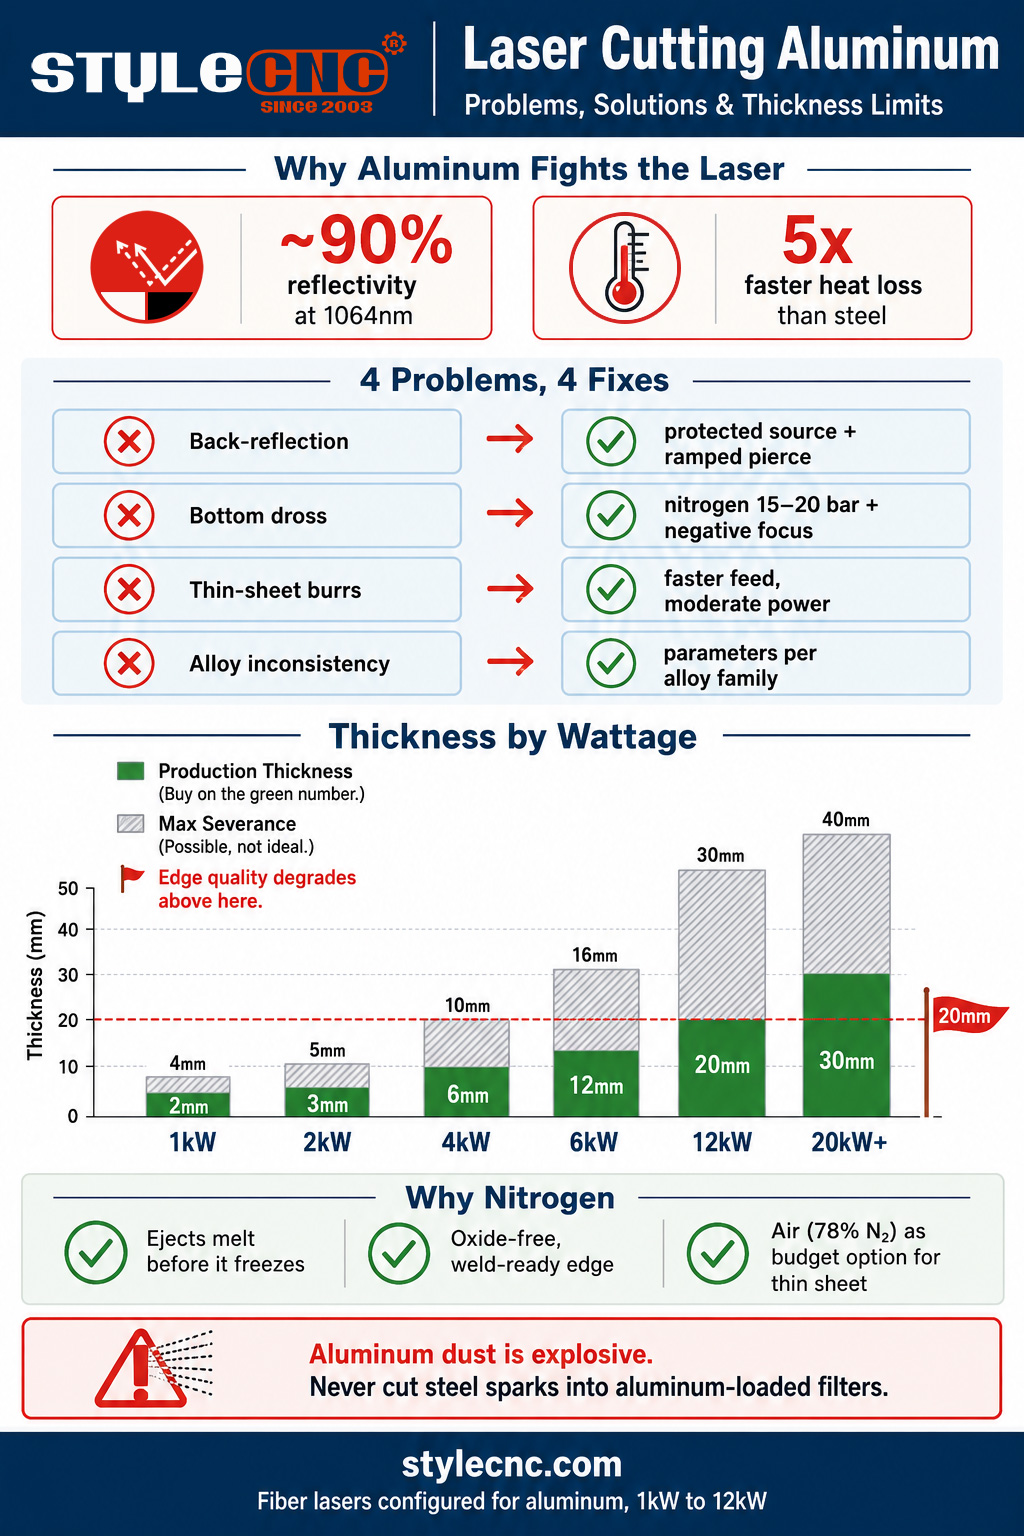
العامل الأول هو الانعكاسية: يعكس الألومنيوم ما يقارب 90% من شعاع ليزر الألياف بطول موجي 1064 نانومتر عند درجة حرارة الغرفة، لذا فإن جزءًا ضئيلاً فقط من الطاقة المُوَصَّلة يصل إلى المادة في البداية. أما العامل الثاني فهو التوصيل الحراري: إذ يبلغ حوالي 237 واط/متر.كلفن مقابل حوالي 50 واط/متر.كلفن للفولاذ، مما يعني أن الألومنيوم يفقد الحرارة من منطقة القطع أسرع بخمس مرات تقريبًا. يكافح الشعاع لتكوين حوض انصهار بينما تعمل الصفيحة المحيطة على تبريده بنشاط. كل ما يصعب في قطع الألومنيوم بالليزر يعود إلى هذين العاملين.
المشاكل الأربع التي تُفسد قطع الألمنيوم (وحلولها)
المشكلة 1: الانعكاس الخلفي
لماذا يحدث ذلكيتصرف الألومنيوم غير المصقول كمرآة عند طول موجي 1064 نانومتر. أثناء عملية الثقب، وقبل تشكل حوض الانصهار، ينعكس جزء من الشعاع مباشرةً إلى أعلى المسار البصري. في الآلات غير المحمية، قد يؤدي ذلك إلى تلف بصريات رأس القطع، أو في الحالات الشديدة، تلف مصدر الليزر نفسه، ولهذا السبب كانت المصادر القديمة تتضمن تحذيرات بشأن الألومنيوم في كتيباتها.
المأزقتأتي ليزرات الألياف الحديثة مزودة بحماية من الانعكاس الخلفي (عوازل ومستشعرات تُنبّه المصدر قبل حدوث أي تلف). تأكد من أن مصدر الليزر مُصمم للعمل مع المعادن العاكسة، وحافظ على رأس الليزر عموديًا حتى لا تتركز الانعكاسات بشكل واضح، واستخدم طريقة اختراق مناسبة (طاقة متزايدة، وعدم تركيز طفيف) بحيث تستمر مرحلة المرآة لأجزاء من الثانية بدلًا من ثوانٍ.
المشكلة الثانية: الخبث على الحافة السفلية
لماذا يحدث ذلكالعيب الرئيسي في الألومنيوم: الألومنيوم المنصهر لزج، وموصلية الصفيحة العالية تُبرّد المصهور بسرعة كبيرة لدرجة أنه يتحول إلى مادة شبه سائلة قبل أن يتمكن الغاز المساعد من طرده. يلتصق المعدن شبه المتصلب بأسفل الشق ويتجمد مكونًا حبة صلبة حادة يجب صقلها. وتزداد المشكلة سوءًا مع زيادة سمك الصفيحة: حجم أكبر من المصهور، ونفس هامش الطرد.
المأزققوة الطرد أهم من الطاقة. مرر غاز النيتروجين عالي الضغط (15 إلى 20 بار) عبر فوهة أكبر، واضبط التركيز على اتجاه معاكس (داخل المادة) بحيث يبقى الشق عريضًا من الأسفل ويسمح بخروج المعدن المنصهر، وخفّض معدل التغذية بنسبة 10 إلى 15% عن الإعدادات المكافئة للفولاذ. إذا استمر وجود الخبث، فعدّل الغاز والفوهة والمسافة بين الفوهة والتركيز قبل زيادة الطاقة؛ فالطاقة الزائدة في عملية قطع ضعيفة الطرد ستزيد من كمية المعدن المنصهر التي يجب تنظيفها.
المشكلة 3: النتوءات والحواف الخشنة على الصفائح الرقيقة
لماذا يحدث ذلكفي حالة الصفائح التي يقل سمكها عن 3 مم، يكون السبب المعتاد للانقلاب هو الحرارة الزائدة، وليس نقصها. فالطاقة الزائدة أو التغذية البطيئة تؤدي إلى ارتفاع درجة حرارة السبيكة اللينة، مما يؤدي إلى ذوبان حواف القطع، وخروج القطع بحافة بارزة ومخططة رمادية اللون بدلاً من سطح أملس ونظيف.
المأزققم بقطع صفائح الألمنيوم الرقيقة بسرعة باستخدام طاقة متوسطة ونيتروجين نظيف. تأكد من حالة الفوهة وتمركزها (الفوهة البالية أو غير المتمركزة تسحب تدفق الغاز جانبياً وتُسبب نتوءات على جانب واحد من الشق)، وحافظ على التركيز عند السطح أو أسفله بقليل للحصول على أقصى حدة للحواف. يجب أن تخرج صفائح الألمنيوم الرقيقة المضبوطة جيداً من على الطاولة لامعة وخالية من النتوءات وجاهزة للثني.
المشكلة الرابعة: نتائج غير متسقة بين السبائك
لماذا يحدث ذلكيُجري المشغلون تعديلات على معايير عملية ما، ثم يواجهون مشكلة تراكم الخبث في العملية التالية، لأن الألومنيوم ليس مادة واحدة. سلسلة 1xxx النقية سهلة القطع، لكنها تُنتج كميات كبيرة من الخبث. تُعدّ سبائك 5xxx البحرية الأنظف في القطع بين السبائك الشائعة. يتطلب بثق 6xxx المعماري تحكمًا دقيقًا في السرعة لتجنب الاحتراق، أما ألواح 7xxx عالية القوة المستخدمة في صناعة الطيران فهي الأكثر حساسية للمعايير والأكثر عرضة للتشقق من بين جميع السبائك.
المأزقخزّن المعايير لكل فئة من سبائك الألومنيوم، وليس لإعدادات الألومنيوم فقط. عند وصول سبيكة جديدة أو حتى دفعة جديدة، قم بإجراء قطع تجريبي قصير وأعد ضبط السرعة والضغط قبل استخدام الصفيحة. تكلفة 15 دقيقة من القطع التجريبي أقل من تكلفة عش واحد تالف.
مخطط سُمك قطع الألومنيوم بالليزر حسب القدرة الكهربائية
أهم ما يُميّز أي ادعاء بشأن سُمك المنتج هو الفرق بين أقصى سُمك للقطع وسُمك الإنتاج. أقصى سُمك للقطع يعني أن الشعاع يمر ببطء، وقد تحتاج حوافه إلى إعادة تشكيل. أما سُمك الإنتاج فيعني سرعة ثابتة، وحواف نظيفة، وقابلية للتكرار. اشترِ المنتج واطلب عرض سعر بناءً على رقم الإنتاج.
| طاقة الليزر | سمك الإنتاج | أقصى تعويض عن الفصل | ملاحظة |
|---|---|---|---|
| 1 كيلو واط | 1 2 لملم | 3 4 لملم | صفائح رقيقة، لافتات، أغلفة. نظيفة وسريعة في نافذتها |
| 1.5 إلى 2 كيلوواط | 2 3 لملم | 4 5 لملم | نقطة البداية لأعمال إنتاج الألمنيوم الموثوقة |
| 3 كيلو واط | 4 6 لملم | 8 10 لملم | مكان مثالي للتصنيع العام وورش العمل |
| 6 كيلو واط | 8 12 لملم | سماكة 16 ملم | يغطي معظم تطبيقات الألمنيوم بشكل كافٍ |
| 12 كيلو واط | 12 20 لملم | 25 30 لملم | تتدهور جودة الحواف بشكل ملحوظ عند تجاوز 20 مم تقريبًا |
| 20 كيلو واط+ | 20 30 لملم | 40 ملم+ | العمل على الألواح؛ يتطلب تركيزًا سلبيًا عميقًا (-8 إلى -15 مم) |
توضح ملاحظتان في الفيزياء سبب استواء سطح الطاولة. إن العلاقة بين القدرة والسماكة غير خطية: فمضاعفة القدرة الكهربائية تزيد السماكة القابلة للاستخدام إلى النصف تقريبًا، وليس إلى الضعف، لأن الأس في علاقة القدرة بالسماكة يبلغ حوالي 0.65 في القطع بالليزر. وبالنسبة للألمنيوم السميك تحديدًا، فإن موصلية الصفيحة تحولها إلى مشتت حراري: فالقدرة الكهربائية الإضافية تنتشر جانبيًا في المعدن المحيط، مما يزيد من حجم حوض الانصهار أسرع من زيادة عمق القطع، ولهذا السبب فإن زيادة الطاقة في قطع صفيحة سميكة مليئة بالخبث عادةً ما يزيد من سماكة الخبث بدلًا من تنظيفه.
للحصول على صورة عامة للمعادن تشمل الفولاذ والفولاذ المقاوم للصدأ والألومنيوم عند كل مستوى طاقة، مرجع لسمك وسرعة وقدرة القطع بالليزر الليفي يحتوي على جداول المواد المتعددة الكاملة التي تتناسب معها هذه الخريطة الخاصة بالألمنيوم.
لماذا يُعدّ استخدام النيتروجين عاملاً مهماً في صناعة الألومنيوم؟
يؤدي الغاز المساعد وظيفتين في القطع بالليزر: فهو يقذف المعدن المنصهر من شق القطع، ويتحكم في التفاعلات الكيميائية على سطح القطع. وفي حالة الألومنيوم، يُعزى كلا الوظيفتين إلى النيتروجين.
✓ القذف تحت الضغطيحتاج الألمنيوم المنصهر سريع التبريد إلى الخروج من شق القطع قبل أن يتحول إلى مادة سائلة. يوفر النيتروجين بضغط يتراوح بين 15 و20 بارًا، عبر فوهة ذات قطر أكبر، قوة دفع ميكانيكية كافية لإزالة المعدن المنصهر خلال فترة سيولته القصيرة. هذه هي أهم وسيلة للحد من الخبث.
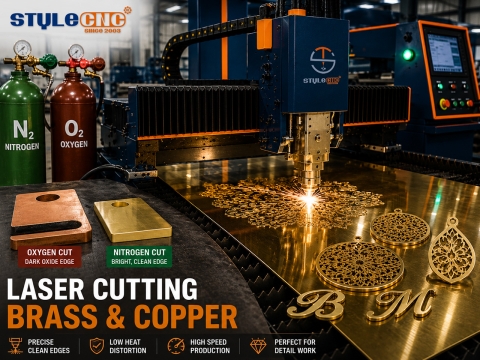
✓ وجه مقطوع خامليؤدي استخدام الأكسجين كعامل مساعد، وهو إجراء قياسي في الفولاذ الكربوني، إلى تفاعل الألومنيوم مع الألومنيوم لتكوين طبقة صلبة من أكسيد الألومنيوم داخل وحول شق القطع، مما يُسبب خشونة الحافة ويُعقّد أي عملية لحام أو أنودة لاحقة. أما النيتروجين فيحافظ على سطح القطع لامعًا وخاليًا من الأكسيد وجاهزًا للحام فورًا بعد الانتهاء من القطع.
✓ لا فائدة من الاحتراق على أي حاليُضفي الأكسجين أهميةً على الفولاذ الكربوني من خلال مساهمته في عملية القطع التي تُنتج طاقةً طاردةً للحرارة. أما الألومنيوم، فلا يُقدم أي فائدة تُبرر تكلفة الأكسيد، لذا فإنّ استخدام الأكسجين في هذه العملية يُعدّ مكسباً سلبياً.
✓ الهواء المضغوط كحل متوسط التكلفةيتكون الهواء من حوالي 78% نيتروجين، وتُستخدم أنظمة الهواء المضغوط الحديثة لقطع الألمنيوم الرقيق والمتوسط بكفاءة عالية وبتكلفة أقل بكثير من استخدام النيتروجين المعبأ. قد تلاحظ لونًا رماديًا خفيفًا على الحواف نتيجة الأكسدة الجزئية. يُعدّ الهواء مناسبًا للوحات الإعلانية والتصنيع العام، أما بالنسبة لتحضير اللحام والأجزاء المراد معالجتها بالأنودة، فيُفضّل استخدام النيتروجين.
ملاحظة التكلفة العمليةيزداد استهلاك النيتروجين بشكل حاد مع الضغط وحجم الفوهة، وهذا ينطبق تمامًا على الألومنيوم. عادةً ما تبرر ورش تقطيع الألومنيوم يوميًا استخدام مولد النيتروجين بشكل أسرع من ورش تقطيع الفولاذ فقط، ويستحق خيار المساعدة بالهواء التحقق منه على قطع حقيقية قبل افتراض أن الغاز المعبأ هو الخيار الوحيد.
ملاحظة السلامة التي لا ينبغي لأحد تجاهلها: غبار الألومنيوم
مسحوق الألومنيوم الناعم قابل للاشتعال، وينتج عن القطع بالليزر هذا الاشتعال. لا يكمن الخطر في عملية القطع نفسها، بل في نظام تجميع الغبار: إذ تُشكل جزيئات الألومنيوم الدقيقة المتراكمة في المرشحات مادة قابلة للاشتعال، والسيناريو الكلاسيكي للحوادث هو قطع الفولاذ، الذي تعمل شراراته كمصدر للاشتعال، في نظام سحب محمل مسبقًا بغبار الألومنيوم.
قواعد الحماية بسيطة. حافظ على نظافة نظام شفط الغبار بانتظام، ولا تخلط أبدًا شرارات الفولاذ مع المرشحات المحملة بالألمنيوم (افصل المواد أو نظفها بين تغييرات المواد)، واتبع إرشادات الشركة المصنعة لنظام الشفط بشأن الفواصل الرطبة أو مانعات الشرر عند وجود كميات كبيرة من الألمنيوم. يجب على كل ورشة ليزر ألياف تقطع الألمنيوم بكميات إنتاجية عالية أن تعتبر هذا إجراءً ثابتًا، وليس مجرد معرفة غير رسمية.
STYLECNC ليزر الألياف للألمنيوم
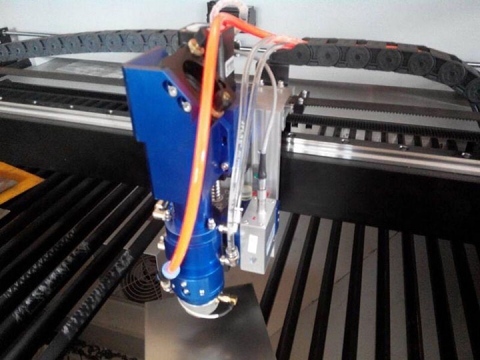
STYLECNC تأتي آلات القطع بالليزر الليفي مزودة بالمواصفات التي تتطلبها صناعة الألومنيوم: مصادر محمية من الانعكاس الخلفي مصممة للمعادن العاكسة، ودوائر غاز مساعدة عالية الضغط للعمل بضغط نيتروجين يتراوح بين 15 و20 بار، ومكتبات معلمات القطع بإعدادات خاصة بكل سبيكة من سبائك الألومنيوم. أفضل آلة قطع المعادن بالليزر الألياف يغطي هذا الخط نطاق القدرة من 1.5 إلى 6 كيلوواط، وهو النطاق الذي تُصنع فيه معظم منتجات الألمنيوم، و قطع الليزر الصفائح المعدنية يستهدف هذا التصميم أعمال الصفائح الرقيقة والمتوسطة التي تهيمن على صناعة الأغلفة واللافتات واللوحات.
بالنسبة للمتاجر التي تتجه نحو استخدام الصفائح السميكة، ماكينة قطع المعادن بالليزر الليفي عالي الطاقة تتوسع هذه القدرة لتصل إلى فئة 12 كيلوواط، حيث يصبح استخدام الألمنيوم بسماكة 20 مم في الإنتاج أمرًا واقعيًا. وللحصول على نظرة واقعية على إمكانيات المستوى المبتدئ، فإن 1000W فيديو لقطع الألومنيوم بسمك 3 مم باستخدام ليزر الألياف IPG يوضح هذا الشكل بدقة كيف يبدو الصف السفلي من مخطط السماكة على المادة الحقيقية. تواصل مع STYLECNC قم بتشكيل فريقك باستخدام سبائكك ونطاق السماكة وحجم الإنتاج الشهري للحصول على توصية بشأن التكوين ونظام الغاز المناسب لأعمال الألمنيوم.
الأسئلة الشائعة
هل يمكن لليزر الليفي قطع الألومنيوم دون أن يتلف نفسه؟
نعم، على أي جهاز حديث. يكمن الخوف التاريخي في انعكاسية الألومنيوم العالية، التي تصل إلى 90% تقريبًا، عند طول موجة الألياف: أثناء عملية الثقب، يعكس السطح غير المقطوع طاقة الشعاع عائدًا إلى العدسات، مما قد يُلحق الضرر بالمصادر القديمة غير المحمية. أما مصادر الألياف الحالية، فتأتي مزودة بعزل للانعكاس الخلفي ومستشعرات تعمل على كشف الأعطال بأمان، ولهذا السبب أصبح الألومنيوم الآن مادة أساسية في الإنتاج. تأكد من تصنيف المعدن العاكس للمصدر قبل الشراء، ثم قم بالقطع بثقة.
لماذا توجد شوائب على قطع الألمنيوم المقطوعة بالليزر؟
لأن الألومنيوم المنصهر يبرد بسرعة كبيرة بحيث لا يستطيع الخروج. تنقل الصفيحة الحرارة بمعدل يزيد حوالي خمسة أضعاف عن الفولاذ، لذا يتحول المعدن المنصهر إلى مادة لزجة في الشق ويتجمد على الحافة السفلية قبل أن يقذفه الغاز. الحل الأمثل هو: رفع ضغط النيتروجين إلى ما بين 15 و20 بار، وتركيب فوهة أكبر، ودفع نقطة التركيز إلى عمق أكبر (بشكل سلبي) داخل المادة، وإبطاء التغذية بنسبة 10 إلى 15%. لا تزد الطاقة إلا بعد التأكد من عملية القذف بشكل صحيح؛ فزيادة الطاقة في حالة القطع غير المتقن تؤدي فقط إلى زيادة الخبث.
ما هو أقصى سمك يمكن أن يقطعه الليزر من الألومنيوم؟
حسب فئة الطاقة، من حيث الإنتاج: 1 كيلوواط يُعالج سماكة من 1 إلى 2 مم، و3 كيلوواط من 4 إلى 6 مم تقريبًا، و6 كيلوواط من 8 إلى 12 مم تقريبًا، و12 كيلوواط من 12 إلى 20 مم مع أقصى قطع عند حوالي 30 مم. عند تجاوز 20 مم تقريبًا، تتدهور جودة الحافة بغض النظر عن الطاقة لأن موصلية الألومنيوم تُوزّع طاقة الشعاع جانبيًا في الصفيحة أسرع من تعميق القطع. يُرجى تحديد تكلفة العمل بناءً على سماكة الإنتاج، وليس على رقم القطع المذكور في الكتيب.
هل أحتاج إلى النيتروجين لقطع الألومنيوم بالليزر؟
للحصول على حواف نظيفة وجاهزة للحام والأنودة، نعم: يعمل النيتروجين عالي الضغط على طرد المعدن المنصهر ويحافظ على سطح القطع خاليًا من الأكسيد، بينما يُلحق الأكسجين ضررًا بالألمنيوم بتكوينه طبقة أكسيد صلبة على الحافة دون أي فائدة في الاحتراق. البديل الأقل تكلفة هو الهواء المضغوط عالي الضغط، والذي يتكون من 78% نيتروجين، ويقطع الألمنيوم الرقيق إلى المتوسط بشكل مقبول مع لون رمادي خفيف على الحافة. يمكن استخدام الهواء في صناعة اللافتات والتصنيع العام؛ أما تحضير اللحام والأعمال التجميلية فيُفضل استخدام النيتروجين.
يمكن CO2 قطع الألومنيوم بالليزر؟
بشكل رديء، ولا يُنصح به. يعكس الألومنيوم... CO2 يبلغ طول موجة الليزر 10.6 ميكرون، وهو ما يفوق طول موجة الألياف، مما يؤدي إلى ضعف الاقتران، وزيادة خطر الانعكاس الخلفي، وانخفاض نطاق السماكة العملي. وهذا أحد الأسباب الرئيسية التي دفعت صناعة المعادن إلى التحول بشكل حاسم نحو مصادر الألياف: إذ يمتص شعاع 1064 نانومتر في الألومنيوم بشكل أفضل بعدة مرات، مما يحول نطاق السماكة الهامشي إلى نطاق أضيق. CO2 تحويل العملية إلى عملية ألياف روتينية.
لماذا تختلف سبائك الألومنيوم المختلفة في عملية القطع؟
تؤثر التركيبة الكيميائية للسبائك على سلوك الانصهار. فالألومنيوم النقي من سلسلة 1xxx يُقطع بسهولة ولكنه يُنتج أكبر كمية من الخبث. أما سبائك 5xxx البحرية فهي المفضلة للقطع النظيف. وتحتاج سبائك 6xxx المعمارية إلى تحكم دقيق في السرعة لتجنب الاحتراق، بينما تُعد صفائح 7xxx المستخدمة في صناعة الطيران والفضاء الأكثر حساسية للمعايير وعرضة للتشقق. ويُضيف التباين بين الدفعات طبقة أخرى من التعقيد حتى ضمن نفس النوع. والحل الأمثل هو إنشاء مكتبة معايير لكل عائلة من السبائك وإجراء قطع تجريبي سريع عند وصول أي مادة جديدة.
الخط السفلي
يُقطع الألومنيوم بسهولة فائقة باستخدام ليزر الألياف بمجرد ضبط الإعدادات وفقًا لخاصيتيه الأساسيتين. تُحل مشكلة الانعكاسية باستخدام مصادر حديثة محمية وعملية ثقب دقيقة. أما مشكلة التوصيلية، وهي السبب الرئيسي للخَبَث والحد الأقصى للسماكة، فتُحل باستخدام نظام طرد نيتروجين عالي الضغط، وفوهة مناسبة، وتركيز سلبي، وسرعة مناسبة. يجب مطابقة القدرة الكهربائية مع عمود السماكة المُنتَجة بدلًا من متطلبات القطع، مع مراعاة معايير كل سبيكة، والحفاظ على نظافة نظام إزالة الغبار.
STYLECNC تكوينات آلات قطع ألياف الليزر لأعمال الألمنيوم، بدءًا من قواطع الصفائح بقدرة 1 كيلوواط وصولًا إلى أنظمة الألواح بقدرة 12 كيلوواط، مع دوائر الغاز ومكتبات المعلمات التي تتطلبها المادة. أرسل STYLECNC قم بمطابقة نطاق السماكة والسبائك للحصول على توصية تستند إلى الأرقام المذكورة أعلاه.