أي غاز مساعد يجب استخدامه؟
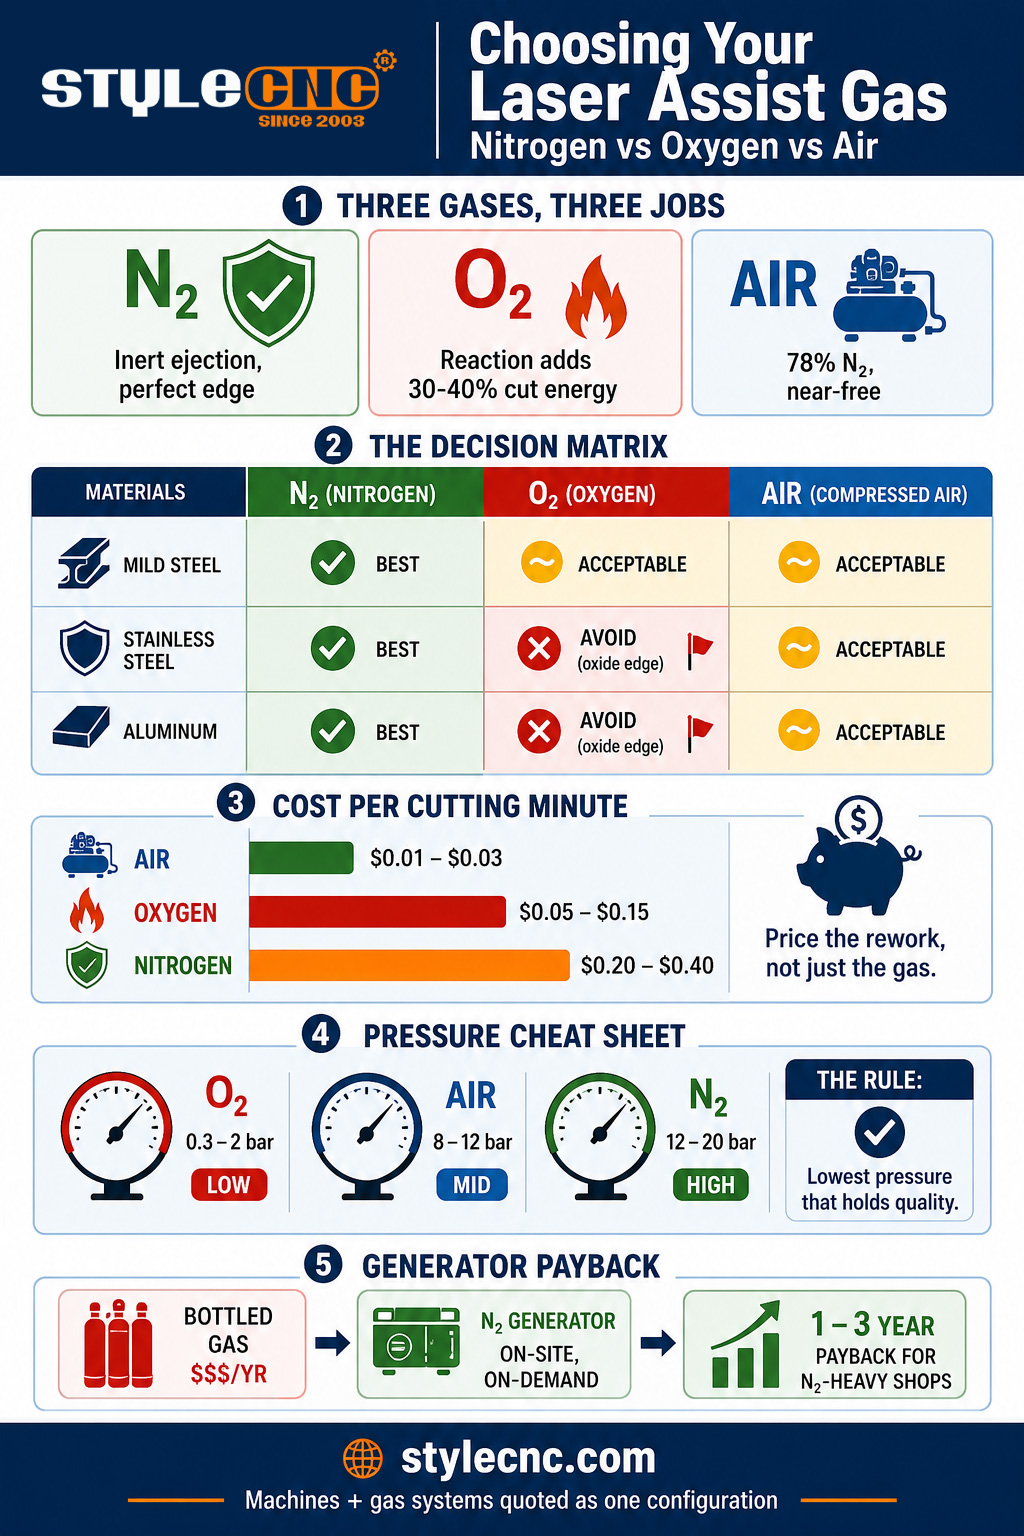
استخدم الأكسجين للفولاذ الكربوني الذي يزيد سمكه عن 6 مم، حيث يضيف تفاعله الطارد للحرارة طاقة قطع بضغط منخفض وتكلفة زهيدة. استخدم النيتروجين للفولاذ المقاوم للصدأ والألومنيوم وأي حافة يجب أن تكون خالية من الأكسيد وجاهزة للحام، بضغط يتراوح بين 12 و20 بار. استخدم الهواء المضغوط الجاف والخالي من الزيت للفولاذ الطري الرقيق إلى متوسط السماكة وللأعمال غير التجميلية، حيث تتفوق تكلفته شبه المعدومة على حافته المؤكسدة قليلاً.
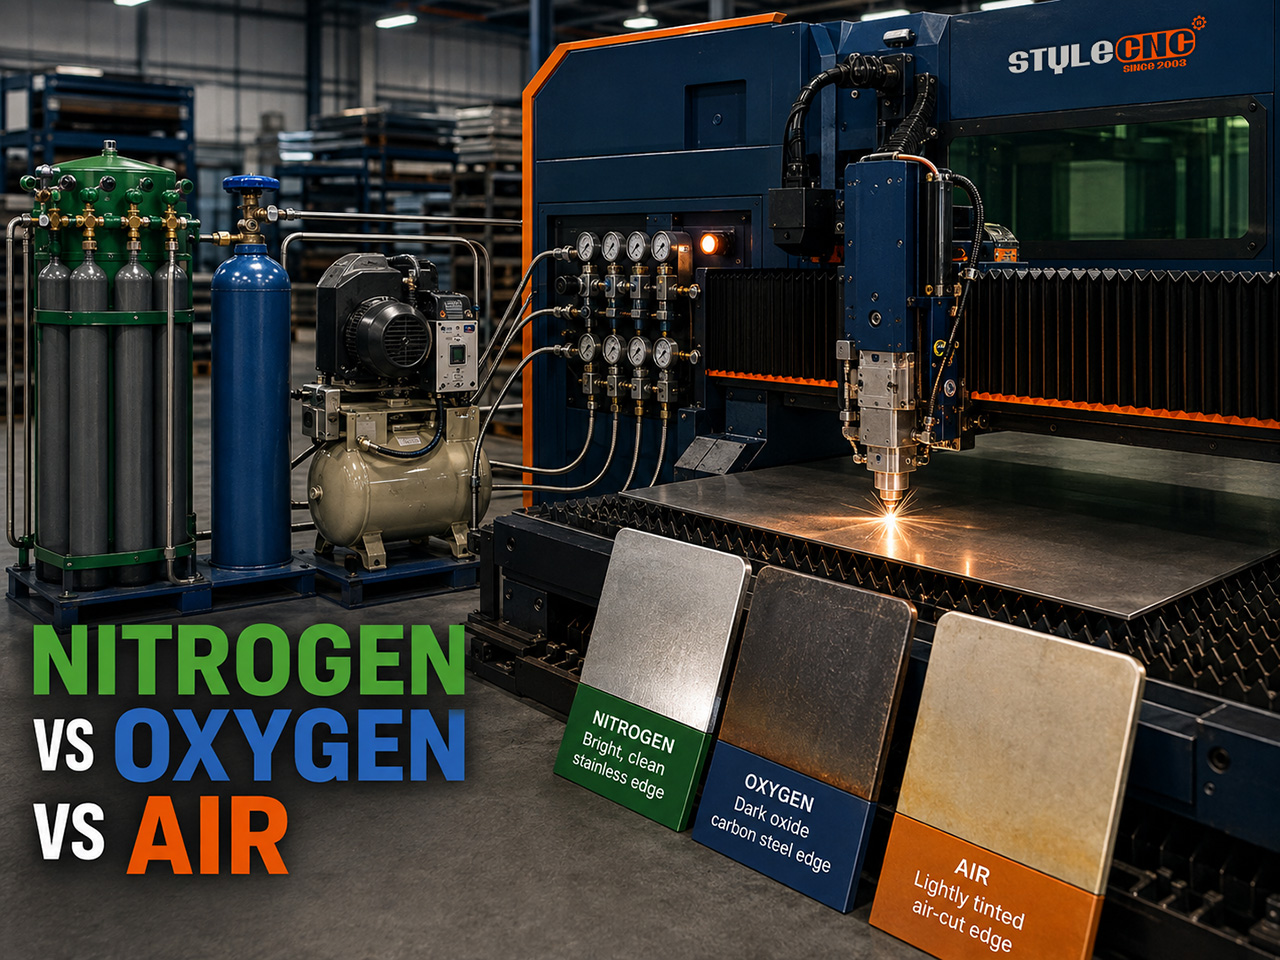
يؤدي الغاز المساعد وظيفتين. ميكانيكيًا، يدفع المعدن المنصهر خارج شق القطع قبل أن يتصلب مجددًا، وهو ما تعتمد عليه جودة الحافة بشكل أساسي. كيميائيًا، يغذي الغاز القطع أو يحميه: يتفاعل الأكسجين مع الحديد الساخن ويساهم بنحو 30 إلى 40 بالمئة من إجمالي طاقة القطع على الفولاذ الكربوني، بينما يبقى النيتروجين خاملًا ويترك سطح القطع كما هو تمامًا. أما الهواء، الذي يتكون من 78 بالمئة نيتروجين و21 بالمئة أكسجين، فيؤدي وظيفة مخففة لكليهما معًا. كل قرار اختيار هو مفاضلة بين هذه التركيبات الكيميائية وتكاليفها المختلفة.
المقارنة: جودة الحافة، السرعة، الضغط، والتكلفة
يقارن الجدول أدناه بين الغازات الثلاثة وفقًا للعوامل التي تحدد عمليات الشراء والتسعير الفعلية. يوضح صف القياس الأساس المستخدم، مما يجعل الأرقام قابلة للمقارنة وليست غامضة كما في الكتيبات.
| عامل | نتروجين | أكسجين | هواء مضغوط |
|---|---|---|---|
| مقاسات | إعدادات إنتاج نموذجية للألياف الضوئية بقدرة تتراوح من 1 إلى 6 كيلوواط، وسماكة الألواح من 1 إلى 12 مم | على نفس الأساس، التركيز على الفولاذ الكربوني | على نفس الأساس، هواء جاف خالٍ من الزيت |
| آلية القطع | قذف الذوبان الخامل فقط | يضيف التفاعل الطارد للحرارة 30 إلى 40% من خفض الطاقة | مخفف كلاهما (78% نيتروجين، 21% أكسجين) |
| ضغط التشغيل | 12 إلى شريط 20 | 0.3 إلى شريط 2 | من 8 إلى 12 بار (معزز إلى حوالي 17) |
| تدفق الغاز | من 300 إلى 500 لتر/دقيقة | 20 إلى 60 لتر / دقيقة | يتم تزويدها بواسطة ضاغط، حجم كبير |
| تكلفة دقيقة القطع | من 0.20 إلى 0.40 دولار أمريكي (0.60+ ضغط عالي) | $0.05 إلى 0.15 | من 0.01 إلى 0.03 دولار أمريكي (كهرباء) |
| حافة من الفولاذ الطري | لامع، خالٍ من الأكسيد، جاهز للحام | قطع سريع، طبقة أكسيد داكنة | لون أكسيد فاتح، جيد بالنسبة لسعره |
| حافة الفولاذ المقاوم للصدأ | لامع، جاهز للطلاء واللحام (المواصفات القياسية) | حافة ملوثة بأكسيد الكروم؛ تجنب | اصفرار طفيف؛ مقبول غير تجميلي |
| حافة الألومنيوم | نظيف، جاهز لعملية الأنودة (المعيار) | أكسيد صلب، حافة خشنة؛ تجنب | ورقة رقيقة مقبولة ذات لون رمادي |
| شخصية سريعة | أسرع على الصفائح الرقيقة، ومحدودة الطاقة على الصفائح السميكة | أسرع على الفولاذ الكربوني السميك | شبه نيتروجين على مقاييس رقيقة |
| أفضل ل | أعمال الفولاذ المقاوم للصدأ والألومنيوم والتجميل والتحضير للحام | الفولاذ الكربوني 6 مم وما فوق | أعمال ذات ميزانية كبيرة في مجال الفولاذ الطري الرقيق إلى المتوسط السماكة |
يستحق الفولاذ المقاوم للصدأ تحذيراً خاصاً. عند درجة حرارة القطع، يتفاعل حتى الأكسجين بكميات ضئيلة مع الكروم الموجود في الفولاذ المقاوم للصدأ، تاركاً طبقة أكسيد ملوثة على الحافة تمنع الطلاء وتؤثر سلباً على اللحامات. لهذا السبب، لا يُعد استخدام النيتروجين خياراً مفضلاً في الفولاذ المقاوم للصدأ، بل هو المعيار، ولذا فإن مقارنة التكلفة العادلة تشمل إعادة العمل: فالنيتروجين باهظ الثمن يُعتبر رخيصاً مقارنةً بتكلفة إزالة الأكسدة من آلاف القطع المعدنية.
حساب تكلفة القطعة الواحدة
قم بحساب الأرقام على جزء ملموس: دعامة مع 60 ثانية من وقت القطع في صفيحة بسمك 2 مم، بسعر 1,000 قطعة.
✓ أكسجينبتكلفة تتراوح بين 0.05 و0.15 دولار أمريكي لكل دقيقة قطع، يضيف الغاز ما يقارب 0.05 إلى 0.15 دولار أمريكي لكل قطعة، أو ما بين 50 و150 دولار أمريكي إجمالاً. وتحمل الحافة طبقة أكسيد يجب تنظيفها قبل اللحام أو الطلاء بالبودرة.
✓ نتروجينبتكلفة تتراوح بين 0.20 و0.40 دولار أمريكي للدقيقة، يُضيف الغاز ما بين 0.20 و0.40 دولار أمريكي لكل قطعة، أي ما بين 200 و400 دولار أمريكي لكل عملية. يتم تشطيب الحافة فور قطعها: لا حاجة لإزالة النتوءات أو الشحوم، مباشرةً إلى اللحام أو الطلاء. إذا كانت إزالة الأكسيد ستُكلّف 20 ثانية فقط من العمل لكل قطعة، فإن النيتروجين يُحقق التكلفة الإجمالية الأفضل رغم ارتفاع تكلفة خط الغاز.
✓ الهواء المضغوطبتكلفة تتراوح بين 0.01 و0.03 دولار أمريكي للدقيقة الواحدة من كهرباء الضاغط، يُضاف إلى تكلفة الغاز ما بين 0.01 و0.03 دولار أمريكي لكل قطعة، أي ما بين 10 و30 دولارًا أمريكيًا لكل دورة، وذلك بعد استثمار لمرة واحدة يتراوح بين 5,000 و20,000 دولار أمريكي في ضاغط خالٍ من الزيت، ومجفف، ونظام ترشيح. بالنسبة لقطع الفولاذ الطري التي تُطلى لاحقًا، تُعد هذه التكلفة الحد الأدنى في هذه الصناعة.
يُغيّر الحجم الإجابة مرة أخرى. فعملية تشغيل بنظام ورديتين تتطلب كميات كبيرة من النيتروجين قد تستهلك سنويًا ما يصل إلى ستة أرقام من الغاز المعبأ أو السائب، وهو المبرر التقليدي لوجود مولد نيتروجين في الموقع؛ وعادةً ما يتم استرداد التكلفة في غضون سنة إلى ثلاث سنوات عند هذا الاستهلاك. وتجنب فخ النقاء المفرط أيضًا: فغاز المساعدة لا يحتاج إلى نقاء مختبري بنسبة 99.9 ...
ضغط الغاز المساعد حسب السماكة
يتم ضبط الضغط تبعًا للمادة والغاز، حيث يرتفع مع زيادة السماكة في حالة النيتروجين وينخفض مع زيادة السماكة في حالة الأكسجين. أوقات بدء العمل بالليزر الليفي:
| المواد وسمك | غاز | ضغط البدء |
|---|---|---|
| فولاذ طري من 1 إلى 6 مم | الهواء أو النيتروجين | من 8 إلى 12 بار (هواء) / من 10 إلى 14 بار (نيتروجين) |
| فولاذ طري من 6 إلى 20 مم | أكسجين | من 0.5 إلى 2 بار، وينخفض مع زيادة السماكة |
| ستانلس ستيل من 1 إلى 6 مم | نتروجين | 10 إلى شريط 16 |
| ستانلس ستيل من 6 إلى 12 مم | نتروجين | من 16 إلى 20 بار، فوهة أكبر |
| ألومنيوم من 1 إلى 6 مم | النيتروجين (أو الهواء، المخفف) | 12 إلى شريط 16 |
| ألومنيوم من 6 إلى 12 مم | نتروجين | من 16 إلى 20 بار، تركيز سلبي |
هناك عادتان استهلاكيتان تحميان الميزانية. استخدم أقل ضغط يحافظ على جودة الحواف، لأن التدفق والتكلفة يرتفعان بشكل حاد مع زيادة الضغط وقطر الفوهة. وحافظ على الفوهات مركزية ومتوافقة مع السماكة: فالفوهة غير المحاذية أو كبيرة الحجم قد تُهدر عشرات الدولارات في الساعة دون تحسين القطع على الإطلاق.
يُعد الغاز أحد العوامل العديدة التي تحدد جودة القطع النهائية؛ دليل عوامل أداء ليزر الألياف يتناول هذا المقال كيفية تفاعل الضغط مع التركيز، ومسافة الفوهة، والسرعة، و CO2 مرجع معلمات الليزر يحتوي على تفاصيل مستوى الإعدادات لـ CO2 المنصات، حيث تنطبق نفس الغازات الثلاثة.
مواءمة نظام الغاز مع الآلة
تُعدّ استراتيجية الغاز قرارًا أساسيًا في عملية التكوين، وليست فكرة ثانوية. تتطلب أعمال الفولاذ المقاوم للصدأ الغنية بالنيتروجين دائرة غاز عالية الضغط، وصمامًا تناسبيًا، ومجموعة فوهات مناسبة. آلة القطع بالليزر الفولاذ المقاوم للصدأ يتم بناء التكوين حول هذا الأساس. تحتاج ورش العمل التي تعتمد على الهواء بشكل أساسي إلى الضاغط والمجفف ونظام الترشيح المحدد مع الجهاز بدلاً من إضافته لاحقًا. أخبرهم STYLECNC قم بدمج مزيج المواد وساعات القطع الشهرية، وستحصل على نظام الغاز، والتوصية بشأن المولد مقابل الغاز المعبأ في أسطوانات، وتكوين الآلة كعرض أسعار متطابق.
الأسئلة الشائعة
ما الفرق بين النيتروجين والأكسجين في عملية القطع بالليزر؟
يُشارك الأكسجين في عملية القطع: إذ يتفاعل طاردًا للحرارة مع الحديد الساخن، مُساهمًا بنسبة 30 إلى 40 بالمئة من طاقة القطع على الفولاذ الكربوني، ولهذا السبب يقطع الفولاذ الطري السميك بسرعة عند ضغط يتراوح بين 0.3 و2 بار فقط. لكن ثمن ذلك هو تكوّن طبقة أكسيد داكنة على الحافة. أما النيتروجين فهو غاز خامل ويعمل فقط عن طريق قذف المعدن المنصهر عند ضغط يتراوح بين 12 و20 بار، تاركًا حافة لامعة وخالية من الأكسيد وجاهزة للحام بتكلفة أعلى بكثير من تكلفة الغاز. يُحسّن الأكسجين سرعة القطع على الفولاذ الكربوني، بينما يُحسّن النيتروجين جودة الحافة في جميع أنواع الفولاذ.
هل يمكن استخدام الهواء المضغوط في القطع بالليزر؟
نعم، وهذا ما تفعله ورش العمل الحديثة بشكل متزايد. يُستخدم الهواء المضغوط الجاف والخالي من الزيت بضغط يتراوح بين 8 و12 بار (غالباً ما يُرفع إلى 17 بار) لقطع الفولاذ الطري الرقيق إلى متوسط السماكة، والفولاذ المجلفن، والألومنيوم الرقيق بتكلفة تتراوح بين 0.01 و0.03 دولار أمريكي لكل دقيقة قطع من الكهرباء، مقابل 0.20 إلى 0.40 دولار أمريكي للنيتروجين. ولأن الهواء يحتوي على 21% أكسجين، فإنه يترك لوناً أكسيدياً خفيفاً، لذا فهو مناسب للأجزاء المطلية وغير التجميلية أكثر من الفولاذ المقاوم للصدأ المُجهز للحام. وتتطلب هذه العملية ضاغط هواء ومجفف ونظام ترشيح بمواصفات مناسبة، وتتراوح تكلفتها عادةً بين 5,000 و20,000 دولار أمريكي.
لماذا يُعد النيتروجين ضرورياً لصناعة الفولاذ المقاوم للصدأ؟
لأن الأكسجين يُلوّث الحافة كيميائيًا. عند درجة حرارة القطع، حتى آثار الأكسجين تتفاعل مع الكروم في الفولاذ المقاوم للصدأ، تاركةً طبقة أكسيد تمنع الطلاء وتُضعف سلامة اللحام، مما يجعل كل قطعة بحاجة إلى عملية تجليخ. يُحافظ النيتروجين على سطح القطع خاملًا ولامعًا، مُنهيًا القطع كما هو. غالبًا ما يكون استخدام خط الغاز الأعلى أرخص من خط إعادة العمل الذي يُلغيه، ولهذا السبب يُعد النيتروجين المعيار الصناعي في معالجة الفولاذ المقاوم للصدأ، وليس خيارًا فاخرًا.
ما هو ضغط غاز المساعدة الذي يجب أن أستخدمه؟
حسب المادة والغاز: يكون ضغط الأكسجين منخفضًا على الفولاذ الكربوني، من 0.3 إلى 2 بار، وينخفض مع زيادة السماكة لأن التفاعل يقوم بالعمل. أما النيتروجين، فيكون ضغطه مرتفعًا ويزداد مع زيادة السماكة، من 10 إلى 16 بار تقريبًا على الفولاذ المقاوم للصدأ والألومنيوم الرقيقين، ويصل إلى 16 إلى 20 بار مع الفوهات الأكبر حجمًا بدءًا من 6 مم. ويتراوح ضغط الهواء بين 8 و12 بار للفولاذ الطري الخفيف. ابدأ ضمن النطاق المطلوب، ثم اضبطه على أدنى ضغط يحافظ على جودة الحافة، لأن الاستهلاك والتكلفة يرتفعان بشكل حاد مع كل ضغط إضافي.
متى يصبح استخدام مولد النيتروجين مجدياً اقتصادياً؟
عندما يكون الاستهلاك ثابتًا وعاليًا، فإن النيتروجين المعبأ في أسطوانات أو سائبًا يحمل تكلفة لكل وحدة حجم، بالإضافة إلى إيجار الخزانات والتوصيل وخسائر التبخر؛ وقد تتجاوز تكلفة قطع النيتروجين المكثف بنظام المناوبتين ستة أرقام سنويًا للغاز وحده. تُستبدل مولدات الأغشية أو مولدات امتزاز الضغط المتأرجح (PSA) الموجودة في الموقع هذه التكلفة بشراء رأس مال وتوفير الكهرباء، مع فترة استرداد تُقدر عادةً من سنة إلى ثلاث سنوات للمصانع التي تستخدم النيتروجين كغاز أساسي. أما المصانع التي تعمل بنظام مناوبة واحدة أو التي تستخدم الأكسجين كغاز أساسي، فعادةً ما تبقى على الغاز المُورّد.
الخط السفلي
يمكن تلخيص اختيار غاز المساعدة في ثلاث جمل. الأكسجين مناسب للفولاذ الكربوني السميك، حيث يكون التفاعل فعالاً في القطع بحرية، وحافة الأكسيد مقبولة. النيتروجين مناسب حيث يجب تشطيب الحافة بعد القطع: الفولاذ المقاوم للصدأ، والألومنيوم، وتحضير اللحام، والأعمال التجميلية. الهواء مناسب حيث يمكن تحمل لون أكسيد خفيف، ويكون حجمه مناسبًا لأرخص غاز في الورشة. قيّم تكلفة إعادة العمل، وليس تكلفة الغاز فقط، وستجد الإجابة الصحيحة غالبًا من قائمة قطع الغيار.
STYLECNC تكوينات قواطع ألياف الليزر مع دائرة الغاز المتوافقة مع العمل، بدءًا من قواطع الصفائح الهوائية الأساسية وحتى النيتروجين عالي الضغط أنظمة قطع الفولاذ المقاوم للصدأأرسل مزيج المواد والأحجام للحصول على توصية بشأن الآلة والغاز بناءً على الحسابات المذكورة أعلاه.