
يُعدّ اختيار أحد نوعي محركات الأقراص نقطة الحيرة لدى معظم المشترين، نظرًا لأن كلا النوعين يُقدّمان أرقامًا مُقنعة. يُقدّم هذا الدليل شرحًا مُفصّلًا لخطوات اتخاذ القرار: كيف آلة ثني CNC تشكيل المعادن، والتغييرات الفعلية التي تطرأ على أنواع المحركات في ورشة العمل، وكيفية تحديد حجم الحمولة والمحاور وفقًا لطلباتك الفعلية، وأين تكمن تكاليف الملكية. في النهاية، ستكون فئة الآلة المناسبة لعملك واضحة لا جدال فيها.
كيف تعمل مكبس الثني CNC
تُشكّل جميع مكابس الثني المعدن بنفس الطريقة الأساسية. يدفع مكبسٌ مكبسًا علويًا لأسفل داخل قالب سفلي، فتُطوى الصفيحة حول طرف المكبس بزاوية مُبرمجة. يُنسّق جهاز التحكم عمق المكبس، وموضع المقياس الخلفي، وتسلسل الثني بحيث تستقر كل حافة في المكان المُحدد في الرسم.
يُحدد عمق اختراق المثقب للقالب طريقة التشكيل. في التشكيل الهوائي، يتوقف المثقب قبل الوصول إلى قاع القالب، مما يقلل الضغط ويسمح لمجموعة أدوات واحدة بتشكيل زوايا متعددة، ولكن على حساب زيادة الارتداد للتعويض. أما التشكيل بالضغط، فيضغط الصفيحة بالكامل داخل القالب لتحكم أدق في الزاوية. بينما يذهب التشكيل بالسك إلى أبعد من ذلك، حيث يطبع طرف المثقب في المادة تحت ضغط أكبر بعدة أضعاف لتثبيت الزاوية بشكل شبه كامل. في معظم ورش العمل الحديثة، يُستخدم التشكيل الهوائي افتراضيًا، ويُخصص التشكيل بالضغط للأجزاء التي تتطلب دقة عالية.
يُعدّ المقياس الخلفي جزءًا يُقلّل المشترون من شأنه. فهو يُحدّد موضع الصفيحة قبل كل حركة، لذا فإن عدد محاوره يُحدّد مدى تعقيد القطعة التي يُمكن تشكيلها دون إعادة ضبط يدوية. يُحرّك المحور X الأساسي أصابع المقياس للأمام والخلف، ويرفعها المحور R للأجزاء ذات الحواف، بينما يُحرّكها المحور Z جانبيًا للثنيات غير المتناظرة.
يميل المشغلون إلى صياغة السؤال بعبارات عملية: هل تستطيع هذه الآلة الحفاظ على نصف درجة على الفولاذ المقاوم للصدأ بسمك 2 مم طوال فترة العمل، أو كم عدد الضربات اللازمة لتشكيل غلاف بأربعة انحناءات؟ هذان السؤالان، الاتساق وعدد الدورات، يميزان فئات الآلات بشكل أسرع من أي ورقة مواصفات. يقوم عامل تصنيع بتقطيع قطع خام على قاطع بلازما CNC لتشكيل الانحناء المسبق سيرغبون أيضًا في أن يواكب جانب الانحناء جانب القطع، مما يجعل معدل الشوط مسألة إنتاجية وليست ميزة راحة.
النظام الهيدروليكي مقابل النظام الكهربائي المؤازر: القرار الأساسي
يُعد نظام الدفع العامل الأهم في قرار الشراء. تعمل الآلات الهيدروليكية على تحريك المكبس بضغط الزيت من مضخة تعمل باستمرار. أما الآلات الكهربائية المؤازرة، فتربط المحركات بمسامير كروية أو أحزمة، وتحرك المكبس عن طريق التحكم المباشر في موضعه.
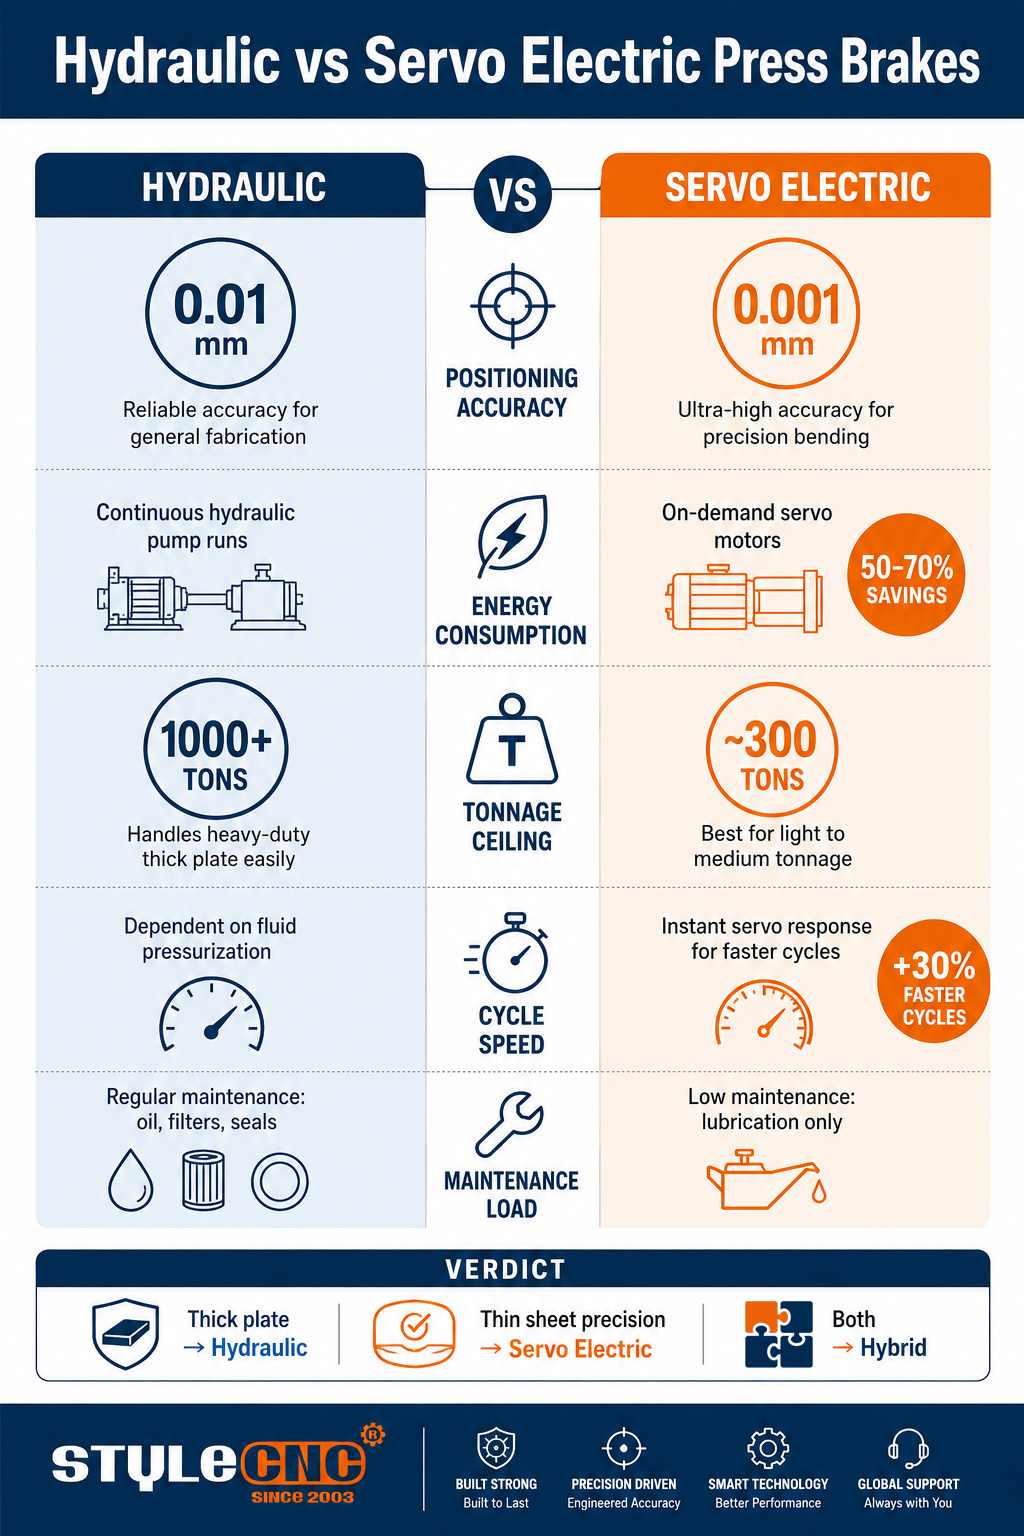
إن الاختلافات القابلة للقياس كبيرة بما يكفي لتغيير اقتصاديات المتجر:
• تستهلك المحركات الكهربائية المؤازرة طاقة أقل بنسبة 50 إلى 70 بالمائة من نظيراتها الهيدروليكية لأن المحركات تسحب التيار فقط أثناء تحرك المكبس.
• تصل دقة تحديد المواقع إلى 0.001 مم في الآلات الكهربائية ذات الدفع المباشر، مقابل حوالي 0.01 مم للمكابس الهيدروليكية النموذجية.
• تعمل أوقات الدورة بشكل أسرع بنسبة تصل إلى 30 بالمائة في المحركات الكهربائية لأن المحرك المؤازر يستجيب على الفور، دون الحاجة إلى ضغط السوائل قبل الشوط.
• لا تزال الآلات الهيدروليكية تسيطر على الجزء الثقيل، حيث تتجاوز قدرتها 1000 طن، بينما تصل التصاميم الكهربائية الحالية إلى حوالي 300 طن.
تُضيف الدراسات الميدانية تحذيرًا جديرًا بالملاحظة: يتحقق جزء كبير من التوفير المُعلن عنه في استهلاك الكهرباء خلال فترات التوقف، عندما تستمر المضخة الهيدروليكية في تدوير الزيت بينما يقوم المشغل بمعالجة القطع. إذا كانت آلتك تقضي معظم وقت العمل تحت الحمل في ثني الصفائح السميكة، فإن هذا الفارق يتقلص. لذا، قِس الطاقة المُستهلكة لكل قطعة نموذجية وفقًا لدورة التشغيل الخاصة بك بدلًا من الاعتماد على النسبة المئوية المذكورة في الكتيبات.
| عامل | مكابح الضغط الهيدروليكية CNC | مكابح الضغط الكهربائية المؤازرة | مقاسات |
|---|---|---|---|
| دقة تحديد المواقع | دقة تكرارية المكبس تتراوح بين 0.01 و 0.02 مم | تصل الدقة إلى 0.001 إلى 0.003 مم باستخدام محركات لولبية كروية | دقة تكرار قياسات الكبش بالمليمتر؛ تحقق من ذلك على اختبار ثني، وليس من خلال الكتيب. |
| استهلاك الطاقة | تعمل المضخة باستمرار، وتستهلك الطاقة حتى في وضع الخمول. | تستهلك المحركات الطاقة فقط أثناء شوطها؛ مما يقلل الاستهلاك بنسبة تتراوح بين 50 و70 بالمائة | كيلوواط ساعة لكل جزء تمثيلي خلال وردية عمل كاملة، بما في ذلك وقت التوقف |
| سقف الحمولة | مقاييس تتجاوز 1000 طن للألواح الثقيلة | يبلغ الحد الأقصى العملي حوالي 300 طن في التصاميم الحالية | الحمولة المطلوبة من السماكة وقوة الشد وفتحة القالب |
| سرعة الدورة | يجب أن يضغط السائل قبل كل شوط | استجابة فورية للمؤازرة، دورات أسرع بنسبة تصل إلى 30 بالمائة | أجزاء في الساعة على خليطك الفعلي |
| حمل الصيانة | صيانة الزيت والفلاتر والأختام والصمامات والمبردات وفق جدول زمني محدد | لا توجد دائرة هيدروليكية؛ فحص التشحيم والقيادة فقط | ساعات الصيانة السنوية وتكلفة المواد الاستهلاكية لكل آلة |
| الأنسب | ألواح سميكة، حمولة عالية، تصنيع ثقيل مختلط | صفائح رقيقة، أغلفة دقيقة، أعمال متكررة بكميات كبيرة | نسبة الطلبات التي يزيد حجمها عن 6 مم والتي يقل حجمها عن 6 مم في دفتر طلباتك |
يُعد محرك المؤازرة الهيدروليكي الهجين حلاً وسطاً بالنسبة للمتاجر التي تحتاج إلى قوة الحمولة والكفاءة معاً، حيث يقلل عادةً من استهلاك الطاقة بنسبة 30 إلى 50 بالمائة مقارنة بالمحرك الهيدروليكي ذي السرعة الثابتة مع الحفاظ على قدرة القوة العالية التي لا تستطيع المحركات الكهربائية مجاراتها حتى الآن.
الحمولة، طول السرير، وعدد المحاور
تحديد حجم الآلة بما يتناسب مع المادة
تعتمد قوة الضغط المطلوبة على ثلاثة عوامل: سُمك الصفيحة، وقوة شد المادة، وعرض فتحة القالب. إن ثني الفولاذ الطري بسُمك 3 مم على قاعدة بطول 3 أمتار يختلف تمامًا عن تشكيل صفيحة بسُمك 12 مم، على الرغم من أن كليهما يُطلق عليهما اسم مكابس الثني. يتطلب الفولاذ المقاوم للصدأ قوة ضغط تزيد بنحو النصف عن قوة ضغط الفولاذ الطري عند نفس السُمك، بينما يتشكل الألومنيوم بقوة أقل ولكنه يرتد لمسافة أبعد، وهو سلوك مألوف لأي شخص يعمل في هذا المجال. أعمال تصنيع الألمنيوم على أنواع أخرى من الآلات.
اشترِ حمولة مناسبة لأسمك المواد التي تقوم بتشكيلها بانتظام، ثم أضف هامش أمان بنسبة 20% تقريبًا حتى لا تعمل الآلة أبدًا بأقصى طاقتها. الفرامل الصحافة باستخدام الحاسب الآلي يؤدي العيش بأقصى طاقة إلى تآكل أسرع وضعف في الحفاظ على الزاوية.
يُعدّ الارتداد المرن النصف الآخر من عملية التشكيل. فكل معدن يستعيد مرونته بعد رفع أداة التشكيل، مما يفتح زاوية الثني بدرجة أو أكثر حسب نوع السبيكة وسُمك المعدن. تُعوض أجهزة التحكم هذا النقص بزيادة مقدار الثني المحسوب، ولكن هذه الحسابات لا تُعتدّ بها إلا إذا كانت الآلة على دراية تامة بنوع المادة. تُحقق ورش العمل التي تُزوّد آلة الثني بمواد مُعتمدة ومتجانسة دقةً أعلى بكثير في تكرار زاوية الثني مقارنةً بورش العمل التي تُثني صفائح من مصادر مُتعددة، بغض النظر عن تكلفة الآلة. لذا، ضع في اعتبارك تجانس المواد التي تُزوّدها عند تحديد مستوى الدقة الذي تدفعه.
ما الذي يوفره لك عدد المحاور
تُحدد تسميات المحاور الحركات التي يُؤتمتها وحدة التحكم. يتحكم المحوران Y1 وY2 في طرفي المكبس بشكل مستقل، مما يحافظ على استوائه تحت الأحمال غير المركزية. يحدد المحور X عمق المقياس الخلفي، ويرفع المحور R أصابع المقياس، بينما يُحرك المحور Z هذه الأصابع على طول قاعدة الجهاز. تُناسب آلة رباعية المحاور معظم عمليات التصنيع العامة؛ أما الآلات سداسية أو ثمانية المحاور فلا تُجدي نفعًا إلا عندما تُجبر هندسة القطعة على إعادة ضبط موضع المقياس باستمرار.
غالباً ما تقوم ورش العمل التي تُجري أعمالاً إنشائية وأعمالاً من الصفائح المعدنية جنباً إلى جنب بدمج مكبس الثني مع أدوات أخرى آلات CNC المعدنية للتصنيع لذا تبقى عمليات القطع والثني والتشكيل داخل المصنع. وتُظهر مكبس الثني فعاليته القصوى عندما تصل القطع الخام بدقة، ولهذا السبب غالبًا ما تُعزى مناقشات دقة الثني إلى طاولة القطع.
أجهزة التحكم، والأدوات، وتكلفة الملكية
وحدة التحكم هي واجهة المشغل الكاملة مع الآلة. تحاكي وحدات التحكم CNC الحديثة تسلسل الثني بيانياً، وتُنبّه إلى التصادمات قبل حدوثها، وتقبل البرامج المكتوبة مسبقاً بحيث تستمر الآلة في الثني أثناء برمجة المهمة التالية. عند مقارنة الآلات، ضع مشغلاً أمام كل وحدة تحكم لمدة ساعة؛ غالباً ما يكون الفرق في وقت الإعداد بين الواجهات أكبر من الفرق في سرعة المكابس.
تستحق الأدوات بندًا خاصًا في الميزانية. صحيح أن المثاقب والقوالب المصقولة بدقة في نظام التغيير السريع تكلف أكثر في البداية، إلا أنها تقلل وقت التغيير من 30 دقيقة إلى دقائق معدودة. وعلى مدار عام من عمليات الإنتاج الصغيرة والمتنوعة، يتراكم وقت التغيير ليؤدي إلى خسارة في الطاقة الإنتاجية أكبر من أي مواصفات أخرى للآلة.
يُعدّ التقوس المواصفة الدقيقة التي تميز آلات الثني الطويلة. تحت الحمل، ينحرف المكبس قليلاً عند مركزه، مما قد يؤدي إلى عدم اكتمال منتصف الثنية الطويلة إذا لم يتم تصحيحه. تعمل أنظمة التقوس الميكانيكية أو الهيدروليكية على تقويس قاعدة الآلة مسبقًا لإلغاء الانحراف، بينما يقوم نظام التقوس المُتحكم به بواسطة الحاسوب (CNC) بضبط التصحيح تلقائيًا لكل مهمة. في آلات الثني التي يبلغ طولها 3 أمتار أو أكثر، اسأل عن كيفية معالجة التقوس قبل أي سؤال آخر يتعلق بالدقة، لأن المكبس غير المُصحح يجعل جميع أرقام الدقة الأخرى غير ذات صلة على امتداد طول الثنية بالكامل.
إن تكلفة الملكية تتجاوز الفاتورة:
• تستهلك الدوائر الهيدروليكية الزيت والفلاتر والأختام وخدمة التبريد سنويًا؛ وتحل المحركات الكهربائية محل هذه القائمة من خلال التشحيم الدوري.
• تتراكم اختلافات استهلاك الطاقة التي تصل إلى عدة كيلوواط في الساعة عبر الورديات والسنوات.
• تدريب المشغلين على وحدة التحكم وعلى أساسيات بدل الانحناء يمنع الهدر الذي يؤدي إلى تآكل هوامش الربح بهدوء.
تُعدّ مناولة المواد على جانبي المكابح مهمة أيضاً. فالمتاجر التي تقوم بالثني قطع فولاذية في تطبيقات الهياكل والصفائح المعدنية عادةً ما يتحدد معدل الإنتاج الحقيقي لخلية الثني بمدى سرعة وصول القطع الخام الدقيقة إليها، ولهذا السبب يقوم الكثيرون بربط المكابح بـ آلة قطع الألياف بالليزر تغذي خط الثني بدلاً من التعامل مع عمليتي الشراء بشكل منفصل.
أخطاء شائعة عند شراء مكبس ثني CNC
• دقة الشراء لا يمكن للمادة استخدامها: لا يمكن لمكبس دقيق إلى 0.01 مم إنقاذ صفيحة تختلف في سمكها بمقدار 0.1 مم.
• تحديد حجم الحمولة بما يتناسب مع متوسط العمل بدلاً من أثقل عمل متكرر.
• تجاهل عدد محاور القياس الخلفية، ثم دفع ثمن ذلك في إعادة التموضع اليدوي على كل جزء معقد.
• تطبيق نسب الطاقة المذكورة في الكتيبات بدلاً من قياس كيلوواط ساعة لكل جزء في دورة تشغيل واقعية.
• استبعاد الأدوات وأنظمة التغيير السريع من الميزانية حتى وصول الآلة.
قائمة التحقق من القرار قبل الالتزام
• اذكر أكثر 5 أجزاء شيوعًا لديك مع سمكها ومادتها وتفاوتها وحجمها بدءًا من الأثقل.
• اختر نظام القيادة حسب دورة التشغيل: نظام كهربائي مؤازر للصفائح الرقيقة والدقة، ونظام هيدروليكي للصفائح السميكة، ونظام هجين عندما تحتاج إلى كليهما.
• تأكد من أن محاور القياس الخلفية تغطي الجزء المتكرر الأكثر تعقيدًا لديك دون الحاجة إلى إعادة التموضع اليدوي.
• قم بإجراء اختبار ثني على مادتك الخاصة وقم بقياس التكرارية عبر عشر ضربات.
• يتم تحديد تكلفة الأدوات والتدريب والتركيب بالتزامن مع سعر الآلة، وليس بعده.
قم ببناء خلية تصنيع المعادن الكاملة الخاصة بك
تعمل مكبس الثني بأفضل كفاءة بجانب الآلات التي تغذيه. اكتشف المجموعة الكاملة من مكابس ثني الأنابيب CNC واحصل على عرض أسعار مجاني يتناسب مع قائمة المواد الخاصة بك وحجم الإنتاج اليومي.